全国咨询热线
全国咨询热线
不锈钢锻件广泛用于压力容器、油气设备、海洋平台、化工成套装备,多数属于承压安全部件,无损检测(NDT)是拦截内部、表面缺陷,防范装备重大事故不可或缺的质控手段。不同行业执行标准、探伤比例、缺陷评级限值存在明显差异,很多供需双方在锻件验收阶段容易出现标准理解分歧,造成交付延误。山西永鑫生重工股份有限公司拥有持证无损检测专业团队,按照国标、ASTM、NB 承压设备系列标准常态化开展不锈钢锻件检测,结合多年锻件出厂验收实操经验,系统解读主流无损检测标准,梳理承压设备不锈钢锻件探伤实施要点,厘清供需双方验收常见争议点。
国内承压设备不锈钢锻件最常用两套核心标准体系:GB/T 6402《钢锻件超声检测及分级评定》、NB/T 47013《承压设备无损检测》;出口项目常采用 ASTM A473、ASTM A388 锻件超声检测标准。采购签订合同阶段,必须明确写明执行标准版本、探伤比例、合格等级、检测时机,避免后期验收标准模糊产生纠纷。按照检测目标划分,常规四项检测手段分工明确:超声波探伤(UT)筛查内部埋藏缺陷;磁粉探伤(MT)、渗透探伤(PT)查找表面开口裂纹;硬度、理化试验验证力学性能,腐蚀工况配套晶间腐蚀试验。
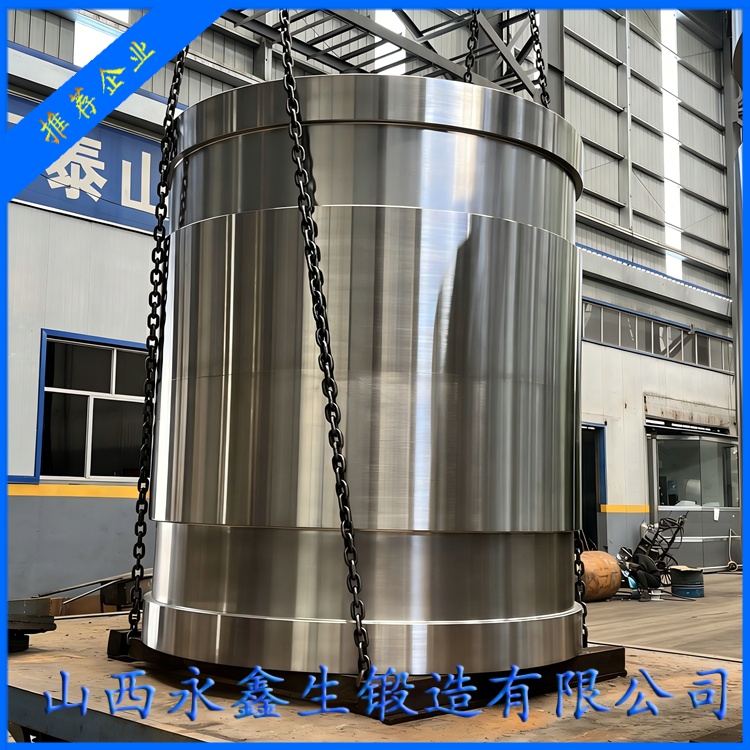
超声波探伤是重型不锈钢筒体、轴类、法兰锻件最核心检测项目。奥氏体不锈钢晶粒容易粗大,超声波传播存在声波衰减、杂波干扰,相比碳钢锻件探伤难度更高,需要选择合适探头、调整检测灵敏度。锻件检测时机十分关键,粗加工完成之后、精加工之前开展初次超声探伤;精加工、热处理结束之后进行最终复检。如果毛坯阶段直接探伤,表面粗糙、氧化皮干扰严重,容易造成缺陷漏判、误判。筒体锻件属于中空回转体,需要分别从外圆面、内孔面双向扫查,重点监测筒壁夹层、径向裂纹;长轴锻件沿轴向全长扫查,关注中心疏松、轴向裂纹。标准中对单个缺陷尺寸、缺陷密集区、缺陷总面积划分等级,承压一类锻件执行最高等级要求,微小密集缺陷也严格限制。
奥氏体不锈钢无磁性,无法采用磁粉探伤,表面开口缺陷只能选用渗透探伤(PT);马氏体不锈钢具备磁性,可以使用磁粉探伤,灵敏度更高。渗透探伤重点覆盖锻件圆角过渡、台阶、键槽、法兰密封面等应力集中区域,这些位置服役阶段裂纹优先萌生。探伤前必须彻底清理加工毛刺、油污、锈蚀,否则渗透液无法渗入微小裂纹,造成漏检。很多客户容易忽略精加工后最终表面探伤,仅仅依靠毛坯探伤,精加工切削暴露的新生裂纹无法及时发现,存在重大隐患。
探伤比例分为 100% 全检与抽样检测。固定式压力容器、海上平台、核电配套关键不锈钢锻件,规范要求 100% 面积超声 + 表面探伤;通用机械次要零部件可以按照批次抽样检测。采购合同务必明确探伤比例,口头约定容易产生争议。部分采购方提出只要求 “探伤合格”,不写明等级,标准内划分 Ⅰ、Ⅱ、Ⅲ、Ⅳ 级,承压设备一般要求达到 Ⅱ 级及以上,等级缺失会导致验收无判定依据。

供需双方验收高频争议点集中在几个方向:第一,热处理前后性能、缺陷形态发生变化,很多缺陷锻后粗加工阶段未显现,热处理应力释放后扩展显现,合理方案安排热处理完成后开展最终全面探伤;第二,杂波信号判定争议,奥氏体不锈钢粗大晶粒产生草状回波,需要区分杂波与真实缺陷,检测人员经验与设备性能至关重要;第三,缺陷返修界定,承压不锈钢锻件内部超标埋藏缺陷一般不允许焊补返修,表面浅层缺陷在征得设计方同意前提下,按规范打磨消除,打磨后再次探伤复核,打磨深度、区域完整记录存档。
检测资料归档要求同样不能忽视。正规出厂资料包含探伤原始图谱、灵敏度记录、检测人员资质证书复印件、检测报告。图谱不能只提供截图,完整原始波形方便业主、第三方复检核查。山西永鑫生重工所有不锈钢锻件探伤资料长期电子存档,实现单件产品全程可追溯,支持业主、第三方进厂监造、见证探伤全过程。
第三方监造是高端项目常用管控方式。很多大型化工、海工项目安排第三方机构驻厂见证原材料复检、热处理、无损检测关键工序。企业需要提前做好工艺文件、检测设备、试样准备,配合监造人员取样与见证试验。针对出口订单,按照 ASTM 系列标准出具英文检测报告,满足海外业主验收规范。

在此提醒装备采购与设计人员:不锈钢锻件安全底线依靠标准清晰、检测到位。不要为缩短交付周期、降低成本简化无损检测项目、降低探伤等级。一旦漏检带缺陷锻件装机,高压腐蚀工况下极易发生介质泄漏、构件断裂,安全风险与经济损失不可预估。山西永鑫生重工严格按照合同约定标准执行全流程检测,不简化检测工序,针对筒体、轴类、法兰各类结构锻件制定差异化探伤扫查方案,保障交付不锈钢锻件满足各类承压装备严苛验收条件。
杨先生
微信二维码
微信号:13283506666
