全国咨询热线
全国咨询热线
热处理是筒体锻件制造中决定最终力学性能的核心工序,锻造仅完成筒体毛坯外形塑造,金相组织、强度、韧性、残余应力状态全部依靠热处理调整。相同材质筒体锻件,锻造工艺一致,但热处理参数偏差,会导致锻件硬度、冲击韧性不达标,残余应力超标,后续机加工变形,服役过程开裂失效。尤其是厚壁筒体锻件,筒壁厚度大,热处理过程内外温差大,变形控制难度极高。山西永鑫生重工股份有限公司拥有三十年筒体锻件制造经验,配备大型台车热处理炉,依托 3 万吨模锻压机、5000 吨压机生产筒体锻件,产品供应三一、振华、华锐、太重等重工企业,本文详细讲解筒体锻件热处理工艺要点、组织调控、变形防控与质量控制方法。
筒体锻件热处理的核心目标有四点:第一,消除锻造产生的残余应力,避免后续机加工、装配阶段筒体变形;第二,细化、均匀化锻造金相组织,消除锻造带来的组织不均匀;第三,获得图纸规定的强度、塑性、冲击韧性匹配的综合力学性能;第四,对于不锈钢、镍基合金筒体锻件,恢复材料耐蚀性能,消除晶间腐蚀风险。
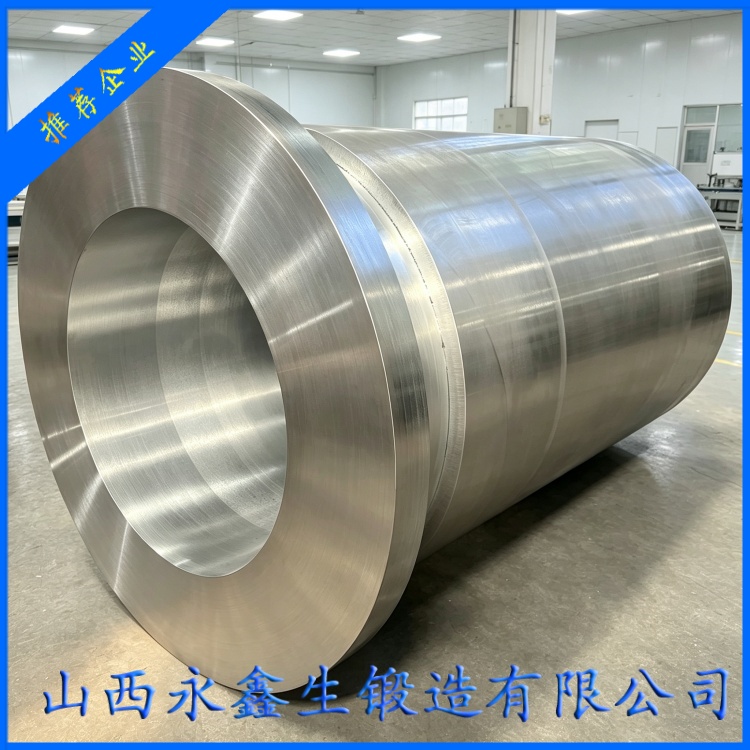
筒体锻件热处理分为锻后预备热处理与最终热处理。锻后预备热处理一般为锻后缓冷 + 去应力退火,针对合金钢、不锈钢筒体锻件。筒体锻件锻造结束温度高,内部存在巨大锻造应力,厚壁件心部冷却慢,表层冷却快,容易产生白点、裂纹。锻件放入缓冷坑缓慢降温,完成脱氢处理;之后进行去应力退火,温度一般 550~650℃,长时间保温,缓慢炉冷,释放大部分锻造残余应力,为后续粗加工、最终热处理做准备。碳钢筒体锻件部分工况可简化工艺,但厚壁碳钢筒体锻件同样建议增加去应力退火,降低加工变形风险。
最终热处理根据筒体锻件材质、使用工况选择工艺方案,分为正火回火、调质、固溶处理、固溶时效四大类。
正火 + 回火热处理,多用于碳钢筒体锻件、部分低合金筒体锻件。正火是将锻件加热至 Ac3 以上,保温足够时间,使组织完全奥氏体化,之后空冷,细化晶粒,消除带状组织;然后进行高温回火,降低硬度,提升冲击韧性,消除正火冷却产生的应力。正火回火工艺优势是工艺稳定,变形小,适合中低压压力容器筒体锻件。保温时间按照筒体有效壁厚计算,保证筒体心部组织充分转变,不能只依靠炉温设定,厚壁筒体需要放置本体热电偶监测实际温度。
调质处理,即淬火 + 高温回火,广泛用于低合金高强钢、耐热钢筒体锻件,如 16MnDR、2.25Cr-1Mo 筒体锻件。淬火阶段加热至奥氏体化温度,保温后快速冷却,获得马氏体组织;再高温回火,得到回火索氏体组织,实现高强度与高韧性匹配,抗蠕变性能优异,适合高温高压加氢、煤化工筒体锻件。调质工艺难点在于冷却速度控制,冷却过快筒体容易开裂;冷却不足,淬硬层深度不够,筒体心部强度不达标。厚壁筒体锻件淬火冷却均匀性控制难度大,永鑫生重工优化淬火冷却方案,控制冷却介质流速,减少筒体内外壁温差,同时使用专用工装支撑筒体,防止自重弯曲变形。
固溶处理,奥氏体不锈钢筒体锻件核心热处理工艺。不锈钢筒体锻件锻造过程碳化物会在晶界析出,大幅降低耐晶间腐蚀能力。固溶处理加热至 1000~1100℃区间,保温使碳化物溶入奥氏体,随后快速水淬,高温组织保留至室温,恢复耐腐蚀性能。不锈钢筒体锻件固溶处理冷却速度必须足够快,冷却缓慢会再次析出碳化物,腐蚀性能不合格。固溶处理后一般不再进行高温回火,避免碳化物析出。
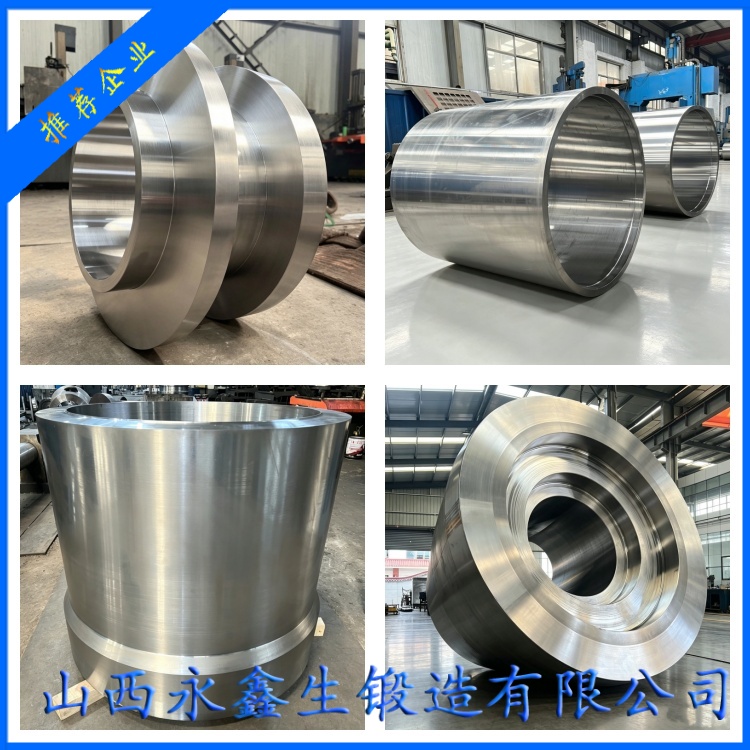
固溶 + 时效,镍基合金筒体锻件采用,固溶之后低温长时间时效,析出强化相,提升高温强度,用于核电、高端炼化筒体锻件。
厚壁筒体锻件热处理最大难题是变形控制。筒体属于长筒空心件,自重较大,高温状态下刚度下降,热处理放置不当,筒体发生弯曲、椭圆变形。永鑫生重工采用专用卧式多点支撑工装,支撑点均匀布置,减少筒体自重弯曲;筒体入炉摆放保持水平,禁止单点支撑;升温阶段控制升温速率,减小筒体壁厚方向温差,降低热应力诱发的变形风险;热处理升温、保温、冷却全程监控,冷却阶段控制降温速率,避免温差应力造成筒体椭圆度超标。
热处理质量检测环节,每炉筒体锻件都要截取本体试样,开展拉伸、冲击、硬度试验,高要求产品增加金相分析,检测晶粒度、夹杂物、带状组织。筒体锻件热处理完成后,复检尺寸、圆度、直线度,评估热处理变形量;重要承压筒体锻件增加残余应力检测,控制残余应力水平。一旦力学性能不合格,可按规范重新热处理,重新取样复检;但出现热处理裂纹、严重变形超标,锻件直接报废。
筒体锻件热处理存在很多容易忽略的风险点:有效厚度估算错误,保温时间不足,筒体心部组织转变不充分;热电偶放置位置不合理,只测炉温,未监测锻件本体温度;合金钢锻件锻后脱氢不充分,热处理阶段产生白点;不锈钢固溶冷却速度不足,耐蚀性能不合格;热处理工装简陋,筒体高温自重弯曲。

山西永鑫生重工三十年来持续优化筒体锻件热处理工艺,大型台车热处理炉多点测温,配套专用筒体支撑工装,严格执行热处理工艺曲线,每一件筒体锻件留存完整热处理记录。依托 3 万吨模锻压机、5000 吨压机制造筒体毛坯,配套热处理、无损探伤、机加工一体化能力,为三一、振华、华锐、太重等客户提供稳定合格筒体锻件。热处理是筒体锻件性能的 “定盘星”,只有精准控制热处理全流程参数,才能让筒体锻件获得设计所需的强度、韧性与尺寸稳定性,保障装备长期安全运行。
杨先生
微信二维码
微信号:13283506666
