全国咨询热线
全国咨询热线
不锈钢锻件的质量问题,很多时候不是出在压机吨位或操作手法上,而是从牌号选定的那一刻就埋下了。同样一件304不锈钢锻件,固溶状态交货和未经固溶交货,在晶间腐蚀试验中的结果可能完全相反;同样标着316L的两个炉批,钼含量取下限和取中上限,在含氯介质中的服役寿命能差出数倍。所以谈锻造工艺之前,先把材料体系和牌号选用讲清楚,是绕不过去的一步。
一、按组织划分的五类不锈钢
不锈钢不是一个钢种,而是一个以铬为主加元素的大家族。按室温组织划分,常用的有五类:奥氏体、铁素体、马氏体、双相和沉淀硬化。这个划分不是学术上的分类癖好,它直接决定了锻件能不能锻、怎么锻、锻完怎么冷。
奥氏体不锈钢以304、316L、321、347为代表,面心立方结构,塑性好,加工硬化倾向强,高温下变形抗力大但不轻易开裂。它的一个重要特点是没有同素异构转变,晶粒度不能靠热处理相变来细化,只能靠锻造变形和随后的固溶处理来控制。这一点决定了奥氏体锻件对锻造比和终锻温度格外敏感。
铁素体不锈钢如430、446,体心立方结构,强度不高,塑性和韧性受温度和杂质影响明显。这类钢在400至500摄氏度附近存在475摄氏度脆性,在600至800摄氏度长时间停留又会析出σ相,因此锻造窗口相对窄,锻后不宜在敏化区间缓慢冷却。
马氏体不锈钢如410、420,可以通过淬火加回火调整强度和硬度,常用于要求耐磨或耐蚀与强度兼顾的场合。它的高温塑性比奥氏体差,变形抗力对温度变化敏感,锻造温度偏高时晶粒粗大,偏低时容易开裂,对加热和终锻温度的控制要求比奥氏体钢更严。
双相不锈钢如2205、2507,由奥氏体和铁素体两相组成,强度高、耐氯离子应力腐蚀性能好。它的锻造难点不在成形本身,而在两相比例。锻造温度和冷却速度会明显改变铁素体与奥氏体的配比,最终要求通常落在铁素体含量百分之四十至六十之间,超出这个范围,韧性和耐蚀性都会受影响。
沉淀硬化不锈钢如17-4PH,通过时效析出强化相获得高强度,兼有较好的耐蚀性。这类钢的锻造温度区间较宽,但对终锻温度和时效制度比较敏感,工艺参数波动会在硬度与冲击功上直接体现出来。
二、牌号选用要看三个条件
第一个条件是腐蚀介质。大气、淡水环境,304的铬含量已经够用;含氯离子的海水、盐雾或化工介质,316L中的钼元素能显著提高抗点蚀能力;浓度较高或温度较高的氧化性酸,可能需要321、347这类含钛或铌的稳定化钢;而既要强度又要耐氯应力腐蚀的场合,双相钢往往比316L更合适。选材时把介质成分、浓度、温度、流速四个参数一起看,比单看牌号名称可靠得多。
第二个条件是使用温度。奥氏体不锈钢在低温下韧性保持得好,适合低温工况;但在450至850摄氏度长期服役,会面临敏化和σ相析出的问题。超过这个温度区间,往往需要换用耐热钢或者提高镍铬含量。铁素体钢在低温下的韧脆转变必须考虑,不能简单照搬奥氏体的使用经验。
第三个条件是强度与加工要求。承压设备、法兰、阀体这类零件,设计上通常按许用应力反推材料强度等级;而对重量敏感的结构件,双相钢或沉淀硬化钢的高强度就能减小截面。同时还要看后续是否焊接、是否机加工、是否需要抛光,因为材料状态会直接影响这些工序的难易程度。
还有一个常被忽略的因素是成本与可获得性。镍、钼含量的提高会直接抬高材料价格,316L比304贵出不少,双相钢与镍基合金的差距更大。选材时如果一味追求高牌号,可能出现性能富余而成本失控的情况;反过来,为了省钱把316L换成304用在含氯环境,短期看不出问题,长期可能因点蚀穿孔造成更大损失。合理的做法是先按介质和工况确定性能底线,再在满足底线的牌号中选择供应稳定、工艺成熟的一种。
三、交货状态不是小事
锻件的交货状态通常在合同和技术协议中约定,主要包括固溶、固溶加酸洗、固溶加时效、退火或者不经热处理。奥氏体不锈钢锻件如果不做固溶,碳化物可能在晶界析出,晶间腐蚀试验很难通过;双相钢如果不控制冷却速度,两相比例会偏离要求;马氏体钢如果不及时回火,残余应力可能导致延迟开裂。
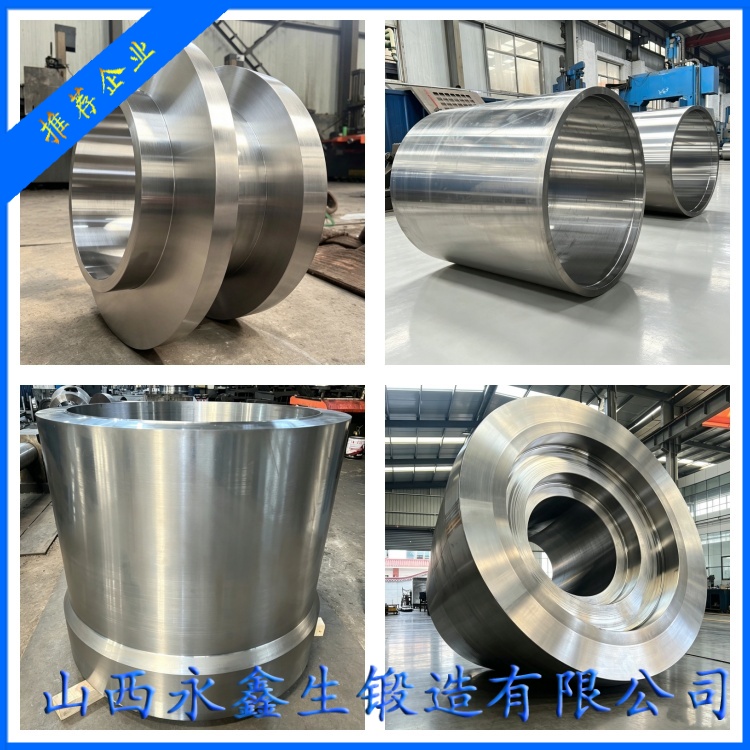
山西永鑫生重工股份有限公司在生产不锈钢锻件时,一般按材质和后续工序确定热处理与交货状态,并在质量证明书中写明实际热处理制度和检验结果,避免用户按牌号想象性能、按实物验收时才发现状态不符。对于有特殊要求的订单,还会在技术协议中约定取样部位、试样方向和试验方法,把可能产生争议的地方提前说清。
四、标准体系与技术要求
国内不锈钢锻件的常用标准包括GB/T 1220《不锈钢棒》和NB/T 47010《承压设备用不锈钢和耐热钢锻件》,前者侧重棒材的牌号与性能,后者针对承压锻件提出了冶炼方法、锻造比、热处理、无损检测和复验的成套要求。出口项目常见ASTM A182或EN 10222-5,不同标准对磷硫含量、晶间腐蚀试验取样部位、冲击试验温度的规定并不一致。
订货时把标准号、牌号、交货状态、检验项目和取样方向写清楚,比在牌号后面加一句“按国标”有用得多。尤其是冲击功和晶间腐蚀这两项,很多争议都源于取样位置和试验方法没有提前约定。对于需要第三方见证的项目,还应在协议中明确见证节点,例如热处理曲线确认、力学性能试样抽取和最终检验。

五、材料确定之后才谈工艺
牌号定了,后面的加热温度、终锻温度、冷却方式和热处理制度才有依据。奥氏体钢要防止在敏化区间停留,双相钢要守住两相比例,马氏体钢要抢在温度降下来之前完成变形并及时回火。这些工艺选择不是经验口诀,而是由材料本身的组织转变规律推出来的。
从这个意义上说,材料体系与牌号选用是不锈钢锻件制造的第一道工序,也是后面所有工艺参数的出发点。把这一步做扎实,锻造过程中的很多麻烦其实可以提前避免。
杨先生
微信二维码
微信号:13283506666