全国咨询热线
全国咨询热线
不锈钢锻件的最终性能,由原材料品质、锻造加热、塑性成型、锻后热处理、机加工、无损检测全链条共同决定,任何一道工序管控疏漏,都会造成锻件金相组织不合格、力学性能不达标、内部存在危害性缺陷,导致产品无法满足项目使用要求。山西永鑫生重工股份有限公司依托三十年锻造生产经验,配备大型锻造压机、热处理炉、精密机加工设备与全套无损检测实验室,建立不锈钢锻件标准化生产体系,严格把控每一道工序,为石化、海工、重型装备行业提供高品质不锈钢锻件。
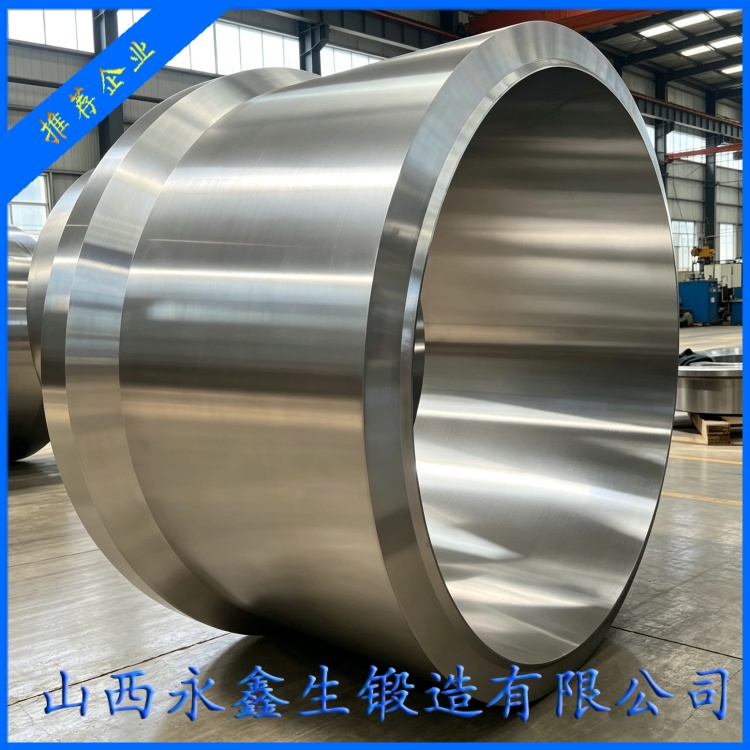
不锈钢锻件生产第一道工序为原材料复验与坯料制备。原材料是锻件品质的基础,进厂不锈钢钢锭或圆钢坯料,首先要开展化学成分光谱检测,核验碳、铬、镍、钼、氮、硫、磷等元素含量,严格控制硫磷等有害杂质,杂质超标会大幅降低材料韧性与耐蚀性能。同时对原材料进行超声探伤,排查坯料原生内部裂纹、夹杂、疏松缺陷,不合格坯料直接拒收,杜绝有缺陷原材料流入锻造工序。坯料切割环节需要保证端面平整,避免切口裂纹带入后续锻造;对于大截面不锈钢坯料,还需要对切割端面做表面渗透检测,确认无裂纹后方可入炉加热。
加热工序是不锈钢锻造最关键、风险最高的环节之一,也是不锈钢与碳钢锻造最大差异点。不锈钢导热性能差,低温阶段升温过快会导致坯料表层与芯部温差巨大,产生热应力,严重时直接造成坯料开裂。生产中采用阶梯式升温工艺,低温区间慢速升温,达到一定温度后保温,待坯料内外温度均匀,再继续升温至锻造温度区间。不同牌号不锈钢锻造温度窗口差异巨大,奥氏体不锈钢 304、316L 始锻温度一般控制在 1150℃~1200℃,终锻温度不低于 850℃;温度过高会造成晶粒粗大,降低材料韧性;终锻温度过低,材料变形抗力急剧上升,容易产生锻造裂纹。双相不锈钢对温度更加敏感,温度波动超过 30℃就会析出 σ 相等有害脆性相,直接破坏材料耐蚀性能与冲击韧性。加热过程中同时控制炉内气氛,减少坯料表面氧化、渗碳,渗碳会降低不锈钢的耐腐蚀能力,是不锈钢锻造需要重点规避的问题。
坯料加热完成后进入塑性成型工序,根据锻件外形选择自由锻或模锻工艺,通过镦粗、拔长、冲孔、扩孔等工序完成成型。镦粗用于减小坯料高度、增大横截面,压实内部疏松缺陷;拔长用来延长坯料,生产轴类、筒体类不锈钢锻件;冲孔、扩孔用于环形、筒类不锈钢锻件。锻造过程需要合理设计锻造比,锻造比代表金属变形程度,足够的锻造比才能彻底打碎铸态粗大晶粒,但单次变形量不能过大,不锈钢高温塑性有限,大变形量容易产生表面裂纹。锻造操作遵循 “轻击快锻、逐步重击” 原则,初期轻打,待坯料组织充分变形后再加大打击力,模具提前预热,降低坯料与模具接触面的温降,防止锻件表面快速降温出现开裂。山西永鑫生重工拥有 3 万吨模锻压机,可完成大吨位不锈钢锻件的模锻成型,保证锻件尺寸精度,优化金属流线分布,满足大型装备的重载构件生产需求。
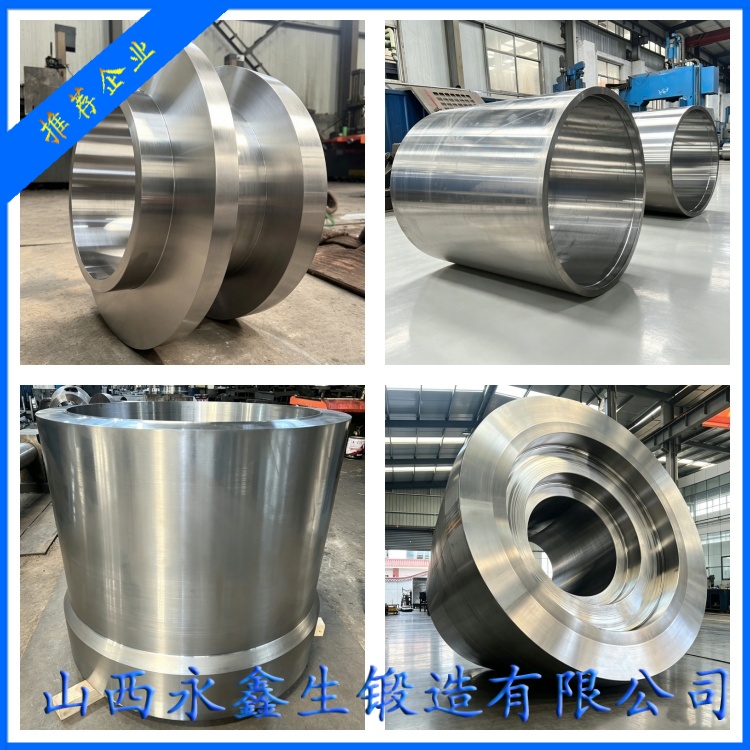
锻后冷却与热处理,是决定不锈钢锻件最终金相组织与耐腐蚀性能的核心工序,不同材质热处理工艺完全不同。奥氏体不锈钢锻件锻后需要进行固溶处理,将锻件加热至 1010℃~1120℃保温,让碳化物充分溶入奥氏体基体,随后快速水冷,快速冷却抑制碳化物在晶界析出,恢复材料优异的耐晶间腐蚀能力。如果固溶处理不到位,碳化物沿晶界析出,锻件在腐蚀介质环境极易发生晶间腐蚀,出现脆性断裂。双相不锈钢锻件采用固溶 + 精准控温冷却,严格控制奥氏体与铁素体两相比例,两相比例失衡会大幅降低抗应力腐蚀性能。马氏体不锈钢锻件锻后不能快速水冷,需要在砂坑或保温坑缓慢冷却,防止冷却速度过快产生组织裂纹,后续再进行淬火 + 低温回火,平衡强度与韧性。沉淀硬化不锈钢锻件在固溶之后,增加时效处理,析出强化相,实现高强度指标。热处理全程记录升温曲线、保温时间、冷却速率,每批次随炉放置试样,热处理完成后取样做力学性能、金相检验,验证热处理效果。
热处理完成后进入机加工工序,按照图纸尺寸进行粗加工、精加工,控制尺寸公差与表面粗糙度。不锈钢材料粘刀、加工硬化明显,机加工参数需要针对性优化,控制切削速度,避免加工过程产生大量热量造成表面金相组织改变,影响耐蚀性能。精加工完成后,开展全面无损检测,包含超声波探伤 UT、渗透探伤 PT,必要时增加磁粉探伤 MT,检测锻件内部裂纹、夹杂、疏松以及表面微裂纹。同时取样做力学性能试验,检测抗拉强度、屈服强度、延伸率、冲击功,金相试验检查晶粒度、非金属夹杂物,腐蚀试验验证抗晶间腐蚀性能。所有检测项目全部合格,出具完整质量证明文件,锻件方可出厂交付。

不锈钢锻件生产全程,质量追溯体系必不可少。山西永鑫生重工对每一件锻件赋予唯一编号,原材料炉号、加热曲线、锻造参数、热处理记录、检测报告全部一一存档,产品全生命周期可追溯。在长期生产实践中发现,不锈钢锻件常见缺陷多来源于加热不当、终锻温度过低、热处理工艺失控,例如过热粗晶、表面裂纹、晶间腐蚀失效、内部夹杂等。依靠完善的工艺规范、实时过程监控、多维度检测手段,能够最大限度降低缺陷率,保障不锈钢锻件在高温、高压、强腐蚀的严苛工况长期稳定运行。高端装备制造对锻件可靠性要求持续提升,锻造企业只有持续优化全流程工艺,严控每一个生产环节,才能持续交付高品质不锈钢锻件产品。
杨先生
微信二维码
微信号:13283506666
