全国咨询热线
全国咨询热线
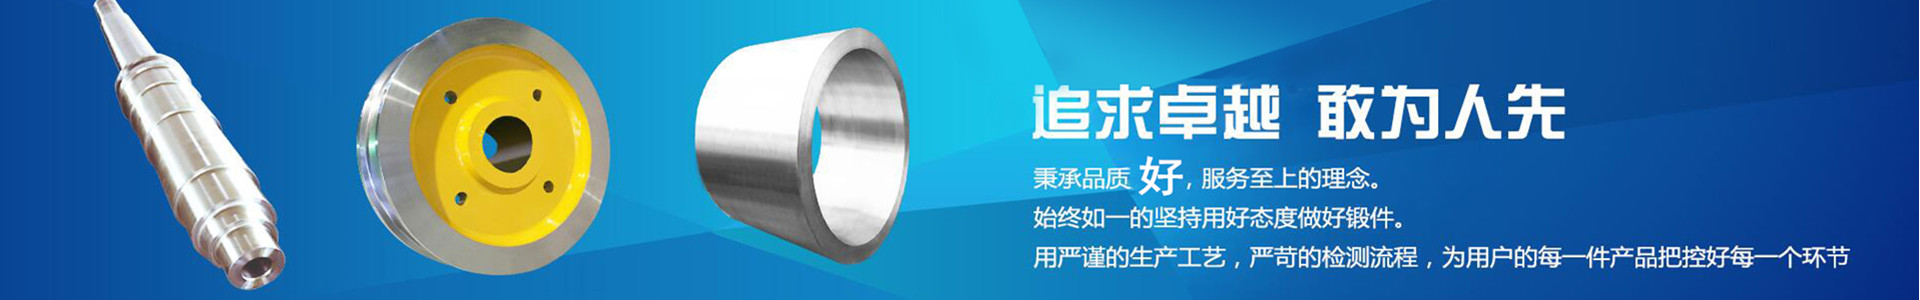
筒体锻件从毛坯到合格成品,加工精度与质量控制贯穿始终。与普通结构锻件不同,筒体锻件作为承压承载部件,对尺寸精度、形位公差和表面质量的要求往往更为苛刻。一个看似细微的加工偏差,都可能影响筒体与封头、管板、法兰等部件的装配配合,进而削弱整台设备的密封性和结构完整性。因此,建立从成形到精加工、再到出厂检验的全过程质量控制体系,是筒体锻件制造企业的核心竞争力所在。
筒体锻件的加工精度首先体现在尺寸控制上。筒体锻件的内径、外径、壁厚和长度等基本尺寸,必须严格控制在图纸允许的范围内。对大直径、厚壁的筒体锻件而言,成形阶段难免存在一定的椭圆度、壁厚不均和轴线弯曲,这就需要在粗加工和精加工阶段通过合理的装夹、找正和切削逐步修正。精加工阶段通常采用数控车床、数控镗铣床等高精度设备,对内外圆、端面、坡口、接管孔等进行精细加工,严格控制圆柱度、圆度、同轴度、垂直度等形位公差,确保筒体锻件的几何精度满足设计与装配要求。
形位公差是筒体锻件加工精度的核心指标。内外圆的同轴度直接关系到筒体壁厚的均匀性;端面与轴线的垂直度影响封头与筒体的组对质量;圆柱度则反映筒体母线方向上的尺寸一致性。对带有接管、开孔等结构的筒体锻件,各开孔的位置度、孔径精度和孔形垂直度同样需要严格控制。这些形位公差既受机床精度和刀具状态的影响,也受装夹方式和加工顺序的制约,需要通过合理的工艺设计和精确的操作来保证。高精度筒体锻件的加工,往往需要在恒温环境下、采用多次找正和精细对刀的方式完成,才能把形位公差控制在理想范围。
表面质量同样是筒体锻件加工控制的重要内容。筒体锻件的内表面、外表面和坡口表面,其表面粗糙度、缺陷和清洁度都会影响装备的服役性能。过大的表面粗糙度可能在高压介质冲刷下引发局部腐蚀或疲劳裂纹;坡口表面的缺陷则会影响焊接质量和焊缝可靠性。因此,筒体锻件在精加工后往往需要经过表面质量检查,对划痕、磕碰、折叠等表面缺陷进行严格控制,必要时进行局部修磨,并对内壁等关键表面提出更高的光洁度和清洁度要求。
在筒体锻件的质量控制体系中,检验环节是最重要的把关手段。加工精度是否达标,不能凭感觉判断,必须依靠计量检测来验证。对筒体锻件的尺寸和形位公差,常采用三坐标测量机、内外径千分尺、深度卡尺、塞规、测厚仪等计量器具进行测量,并将测量数据与图纸和工艺要求逐项比对。对壁厚均匀性,则通过多点测厚、超声波测厚等方式进行验证,确保壁厚偏差在允许范围内。每一道加工工序完成后,都要进行相应的检验和记录,形成完整的检验台账,实现加工质量的可追溯。
质量记录与可追溯性,是筒体锻件质量控制体系不可忽视的一环。筒体锻件作为承压部件,其质量责任重大,必须能够追溯到原材料的炉批号、锻造工艺参数、热处理曲线、各工序检验数据等全过程信息。为此,制造企业应建立完善的编号管理和质量档案制度,从钢锭入厂到成品出厂,每一件筒体锻件都拥有唯一的产品编号,对应完整的材质证明书、工艺流转卡和检验报告。一旦客户需要,企业应能够快速调取产品的全部质量数据,这不仅是对客户的负责,也是企业质量管理水平的重要体现。
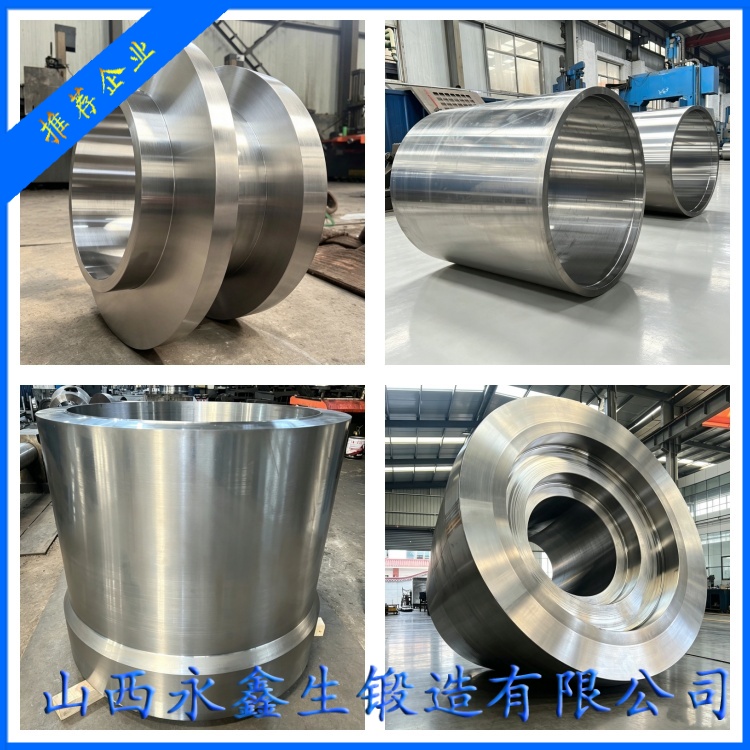
高质量的控制体系,离不开先进设备和专业团队的支撑。筒体锻件的加工精度依赖高精度数控机床,质量控制依赖先进的计量检测和探伤设备,这些都要求企业具备相当的装备投入和技术积累。以山西永鑫生重工股份有限公司为例,企业专注锻件生产三十年,建立了从锻造、热处理到粗加工、精加工、理化检验的完整制造链,配备数控车床、数控镗铣床等加工装备和超声波探伤、理化试验等检测手段,能够对筒体锻件的尺寸精度、形位公差和内部质量实施全面控制。正因如此,其筒体锻件产品才能长期服务于太重、三一、振华、华锐等众多知名客户,并广泛应用于石化、煤化工、核电、船舶海工等领域。
从行业发展趋势看,筒体锻件正朝着大型化、精密化和高端化方向迈进,对加工精度和质量管理提出了更高要求。一方面,大型筒体锻件的直径和壁厚持续增大,加工难度相应提升,对机床刚度和加工工艺提出更高挑战;另一方面,高端装备对筒体锻件的形位公差、表面质量和检测要求日趋严格,数字化、智能化的加工与检测手段正在加速应用。对制造企业而言,唯有不断提升装备水平、工艺能力和质控标准,才能适应筒体锻件市场不断升级的需求。
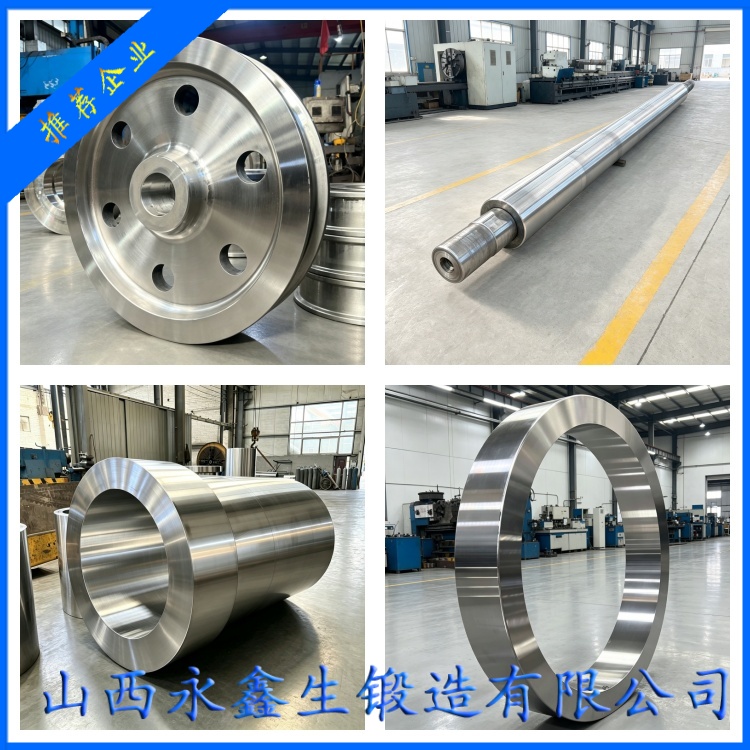
综上所述,筒体锻件的加工精度与质量控制是一个涵盖尺寸控制、形位公差、表面质量、计量检测和质量追溯的完整体系。它既需要高精度装备作为硬件基础,也需要科学的工艺设计和严格的过程管理作为软件保障。对用户而言,选择具备完善质量控制体系的制造商,是获得高质量筒体锻件、保障装备安全可靠运行的前提。山西永鑫生重工将继续以严谨的态度和先进的手段,不断提升筒体锻件的加工精度与质量水平,为客户提供更可靠的锻造产品与更优质的服务。
杨先生
微信二维码
微信号:13283506666