全国咨询热线
全国咨询热线
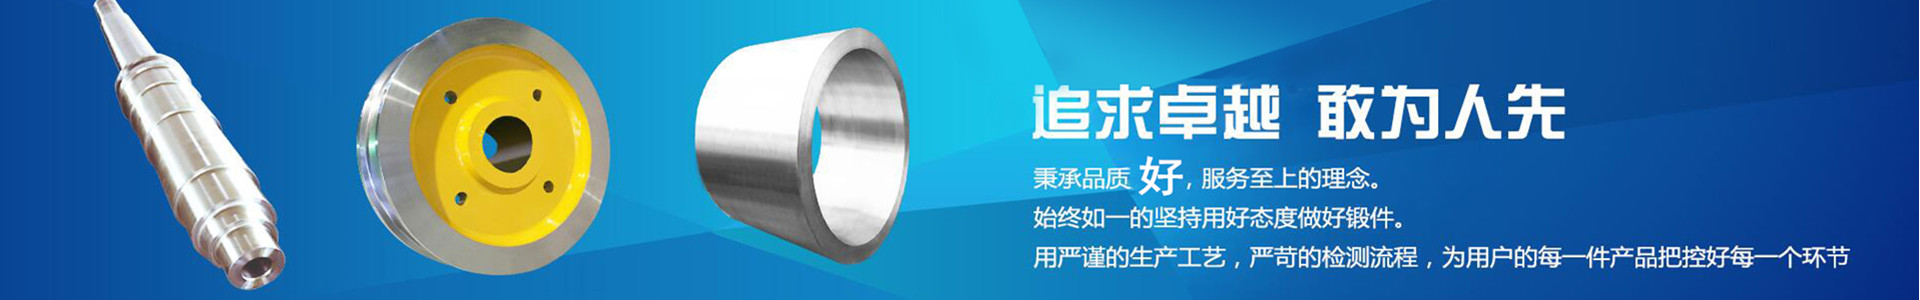
筒体锻件在实际装备中很少单独使用,它往往需要与封头、管板、法兰、接管等部件焊接组对,共同构成完整的承压或承载结构。焊接组对的质量,直接决定装备的整体密封性、结构强度和服役安全。因此,筒体锻件的制造,不仅要保证锻件本体质量过关,还必须为后续的焊接与组对创造良好条件。理解筒体锻件的焊接组对与配套制造要点,是确保装备整体可靠的重要环节。
筒体锻件的焊接性能,是配套制造必须首先考虑的因素。筒体锻件的材料牌号、化学成分和组织状态,决定了其可焊性。含碳量高、合金元素复杂或淬硬倾向大的材料,焊接时容易出现冷裂纹、热裂纹或组织硬化等问题,需要在焊接前进行预热、焊接中控制热输入、焊后进行缓冷和热处理。筒体锻件在交付时,其材料的焊接性能、推荐的预热温度、焊后热处理要求等,往往需要在技术文件中予以明确,以便装配单位制定合理的焊接工艺。对承压筒体而言,焊接接头的质量直接关系到装备能否通过水压试验和长期运行考验,必须给予高度重视。

坡口设计是筒体锻件配套制造中的一项基础而关键的工作。筒体与封头、管板、法兰的焊接,通常需要在锻件端部或开孔处加工出合适形式的坡口,以保证焊接质量。坡口的形式(V 形、U 形、双 V 形等)、角度、间隙和钝边尺寸,需要根据材料厚度、焊接方法和工艺要求合理设计。合理的坡口既能保证根部焊透和良好的焊缝成形,又能控制焊接变形和残余应力。筒体锻件的坡口加工往往在精加工阶段完成,需要严格控制坡口的角度、尺寸和表面质量,避免坡口面的缺陷影响焊接质量。对壁厚较大的筒体锻件,常采用 U 形或组合坡口以改善焊接可达性和焊缝质量。
筒体锻件的尺寸精度和形位公差,对组对质量影响重大。筒体的内外圆同轴度、端面垂直度、圆柱度和端口尺寸,直接关系到与封头、管板的装配配合。若筒体端面不平、椭圆度过大或端口尺寸超差,焊接组对时就难以保证环缝的错边量和间隙均匀性,进而影响焊缝质量和整机装配精度。因此,筒体锻件的加工必须严格控制几何精度,为焊接组对提供良好的基准。在组对过程中,常采用工装夹具对筒体和封头进行定位、找正,并通过合理的点固焊和焊接顺序控制焊接变形,确保整个结构满足设计尺寸要求。
无损检测在筒体锻件焊接组对质量保障中占有重要地位。焊接完成后,焊缝及热影响区必须进行无损检测,常用的方法包括射线探伤、超声波探伤、磁粉探伤和渗透探伤等。射线探伤和超声波探伤主要用于检测焊缝内部的缺陷,磁粉与渗透探伤则侧重表面和近表面缺陷的检出。通过严格的无损检测,及时发现并处理焊接缺陷,是保证承压结构安全的关键措施。与此同时,筒体锻件本体与焊缝的检测结果应统一纳入装备的质量档案,实现从锻件到成品的全过程质量可追溯。
配套制造还涉及筒体锻件与各零部件的整体协调。筒体上的接管开孔、支座、吊耳、法兰连接等结构要素,需要在设计阶段统筹规划,在制造阶段通过合理的加工顺序和工艺措施保证其位置精度和装配质量。筒体锻件的局部补强、过渡段加工等特殊结构,也需要结合制造工艺和检验要求周密安排。对大型装备而言,筒体锻件往往只是整个承压系统的一部分,其与相邻部件的配合精度和焊接质量,共同决定了装备的整体可靠性。
对筒体锻件制造企业而言,做好焊接组对配套服务,需要具备跨工序的统筹能力。企业不仅要提供尺寸合格、性能可靠的锻件毛坯或成品,还要在技术沟通中充分考虑客户的焊接和装配需求,在坡口设计、尺寸公差、材料焊接性说明等方面提供专业支持。以山西永鑫生重工股份有限公司为例,企业专注锻件生产三十年,依托 3 万吨模锻压机、5000 吨自由锻压机等装备和完整的加工检测能力,在筒体锻件的生产过程中充分兼顾后续焊接组对要求,为客户提供尺寸精准、坡口规范、质量可溯的产品,产品长期服务于太重、三一、振华、华锐等众多知名客户。
从行业发展看,筒体锻件的配套制造正朝着更精细、更协同的方向发展。随着装备大型化和模块化建造模式的推广,筒体锻件与各零部件的组对精度和配套效率要求不断提高,制造企业与装配单位之间的协同更加紧密。数字化测量、智能装配等新技术的应用,正在提升筒体锻件焊接组对的精度和效率,为大型装备的高质量建造提供支撑。
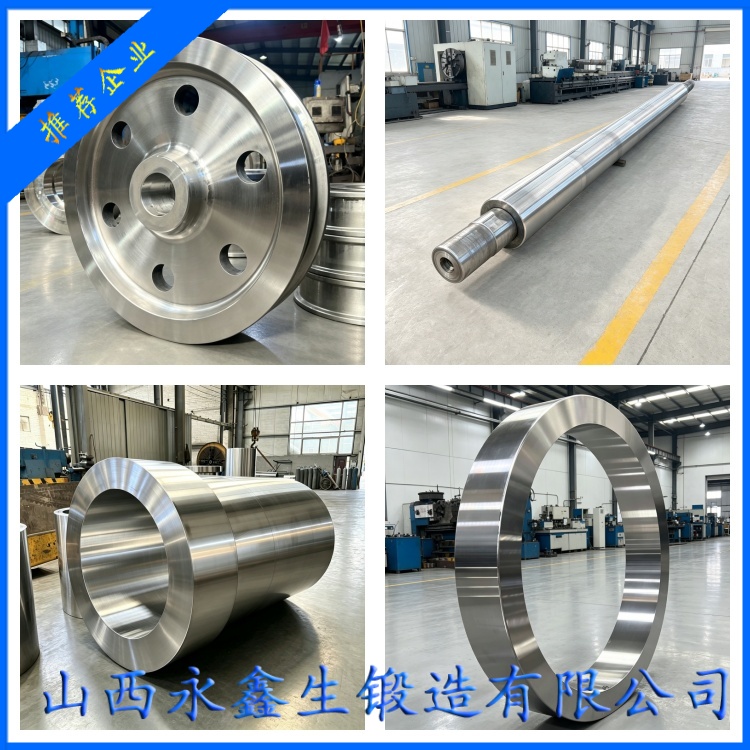
综上所述,筒体锻件的焊接组对与配套制造,是连接锻件生产与装备总装的重要环节。它把锻件的材料性能、尺寸精度与焊接工艺、装配质量统一到装备整体可靠性的大目标之下。对用户而言,选择能够提供良好配套协同的筒体锻件制造商,有助于降低装配难度、提升装备质量;对山西永鑫生重工股份有限公司而言,将持续强化工艺配套与质量服务能力,为客户提供更优质的筒体锻件及配套支持。
杨先生
微信二维码
微信号:13283506666