全国咨询热线
全国咨询热线
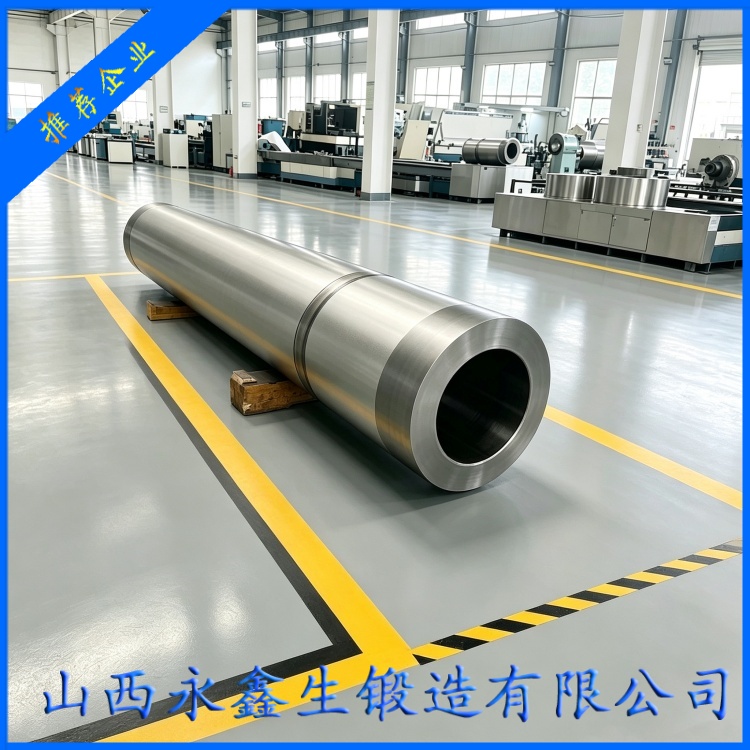
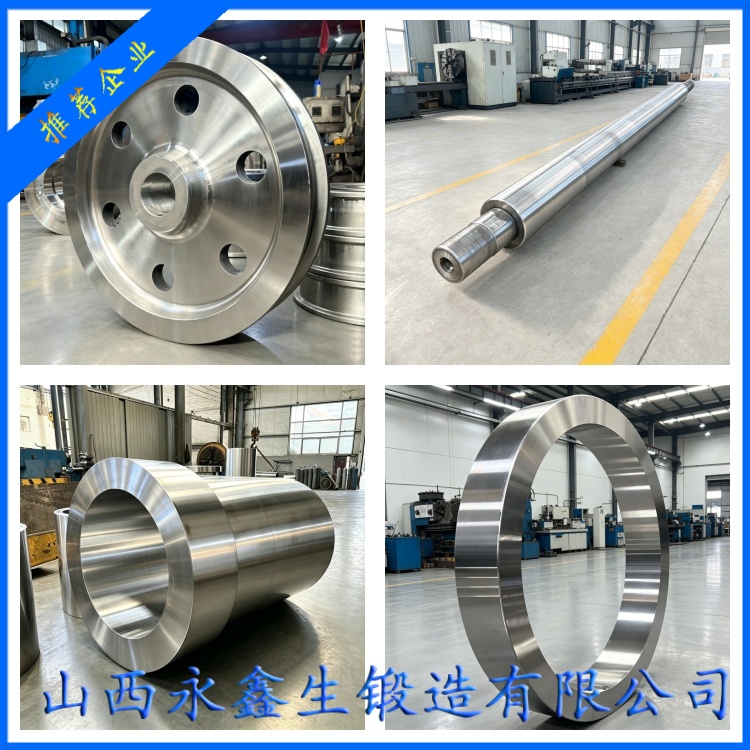
在装备制造行业,筒体锻件常被称作设备的 “承重墙”。压力容器的筒节、化工反应器的筒身、液压油缸的缸体、回转窑的筒体,这些部件一旦装上设备,就要在高压、高温、腐蚀、磨蚀等苛刻环境里长期服役,容不得半点马虎。筒体锻件质量的好坏,直接决定了一台设备的寿命和安全。山西永鑫生重工股份有限公司始终把质量放在第一位,用一套严谨的质量控制体系,确保每一件筒体锻件都能经得起考验。这篇文章,我们就从质量管控的角度,聊聊永鑫生是如何把筒体锻件做稳、做扎实的。
一、质量从源头抓起:把好材料关
筒体锻件的质量,很大程度上在原材料阶段就已经 “注定” 了。材料成分不合格、纯净度不够,后面工艺再好也难以弥补。因此,永鑫生对原材料管理非常严格。
进厂的每一批钢锭或锻坯,都必须附有完整的材质证明书。永鑫生会安排复验,核对化学成分是否与材质证书一致,检查表面质量、尺寸规格是否符合要求。对成分有疑问或资料不全的批次,坚决不放行使用。在选材环节,永鑫生会结合筒体的使用工况 —— 承受多大压力、接触什么介质、工作温度多高、需要什么强度韧性 —— 为客户推荐或确定合适的钢种,从源头上保证 “用什么料干什么事”。
正是这种 “宁缺毋滥” 的材料管理态度,为筒体锻件的整体质量打下了坚实基础。
二、锻造过程受控:把好工艺关
锻造是筒体锻件质量形成的关键环节。金属在高温下发生塑性变形,组织被重新调整,原有的铸造缺陷被压实、弥合,金属流线沿筒体轮廓合理分布。锻造组织是否致密、均匀,直接关系到筒体的强度和使用寿命。
永鑫生在锻造环节实行严格的工艺受控。每一规格的筒体锻件,都制定明确的工艺卡片,规定加热温度、保温时间、变形工序、锻造比、终锻温度等关键参数。操作人员按工艺卡片执行,技术人员现场监控,确保每个环节都在受控范围内。
加热控制方面,筒体锻件多为厚大坯料,升温过快容易因内外温差产生热应力甚至开裂。永鑫生根据钢种导热特性制定加热曲线,坚持低温缓慢升温、充分透烧,让坯料温度均匀后再进入锻造。对不锈钢、高合金钢等易开裂钢种,更是小心翼翼。
变形控制方面,通过合理的镦粗、拔长、冲孔、扩孔、芯棒拔长等工序组合,实现足够的锻造比,把内部组织充分压实。同时兼顾金属流线的合理分布,避免过变形或欠变形。
温度控制方面,操作人员用红外测温等手段实时监测锻件温度,确保始终在合适的锻造温度区间完成变形,锻后按钢种和规格及时采取合适的冷却方式,防止缺陷产生。
三、热处理到位:把好性能关
锻造完成后,筒体锻件还必须经过热处理,才能获得设计要求的力学性能。正火、退火、调质、回火,用哪种方式、什么参数,都取决于钢种和用途。
永鑫生在热处理环节坚持 “参数严格、记录完整”。热处理炉定期检定校准,确保炉温准确;加热、保温和冷却过程的温度曲线全程记录并归档,做到可追溯、可复现。对承压筒体,正火或调质处理应用广泛,通过细化晶粒、调整组织、消除内应力,获得稳定均匀的力学性能。对要求强韧兼备的筒体,则采用调质处理,兼顾强度与韧性。
热处理的稳定性,直接决定了同一批筒体锻件性能的一致性。永鑫生通过严格的过程控制和完整的记录体系,保证批与批之间、件与件之间性能稳定,让客户用得放心。

四、机加工与检测:把好出厂关
锻造、热处理之后,筒体锻件还要经过机械加工,才能达到图纸要求的尺寸精度和表面质量。粗车内外圆、端面,镗内孔,精加工,永鑫生机加工车间配备多台大型数控车床和镗铣设备,能覆盖不同规格筒体锻件的加工需求,形位公差、表面粗糙度严格按图施工。
质量检测贯穿全流程。从原材料复验、锻后检验、热处理性能检验到成品尺寸检验,永鑫生建立了一条完整的检测链条。力学性能试验、超声检测、化学分析等手段配套齐全。特别是承压筒体锻件,超声检测等无损检验尤为重要,能把内部冶金缺陷和加工缺陷及时找出来,确保产品安全可靠。每一批筒体锻件出厂前都要完成规定项目的检验,随货提供材质证明书和检验报告。
五、制造能力与客户服务
永鑫生具备从锻造、热处理到机加工、检测的完整制造能力,能承接不同规格、不同材质、不同批量要求的筒体锻件订单。无论是标准规格产品,还是尺寸特殊、要求严苛的定制件,都能依托完善的工艺体系和质量控制,提供稳定可靠的产品。
在服务上,永鑫生坚持 “先懂工况、再定工艺” 的原则。接单时深入对接客户需求,了解使用环境、压力、介质、性能指标等关键信息,再制定合适的技术方案。生产过程中保持沟通,出厂前完成严格检验,交货后提供完整的技术资料,让客户全程省心。
山西永鑫生重工股份有限公司用扎实的质量控制体系,把筒体锻件这件 “承重” 的产品做稳做实。如果您正在寻找筒体锻件的稳定供应伙伴,欢迎与我们联系,一起把好质量关。
杨先生
微信二维码
微信号:13283506666