全国咨询热线
全国咨询热线
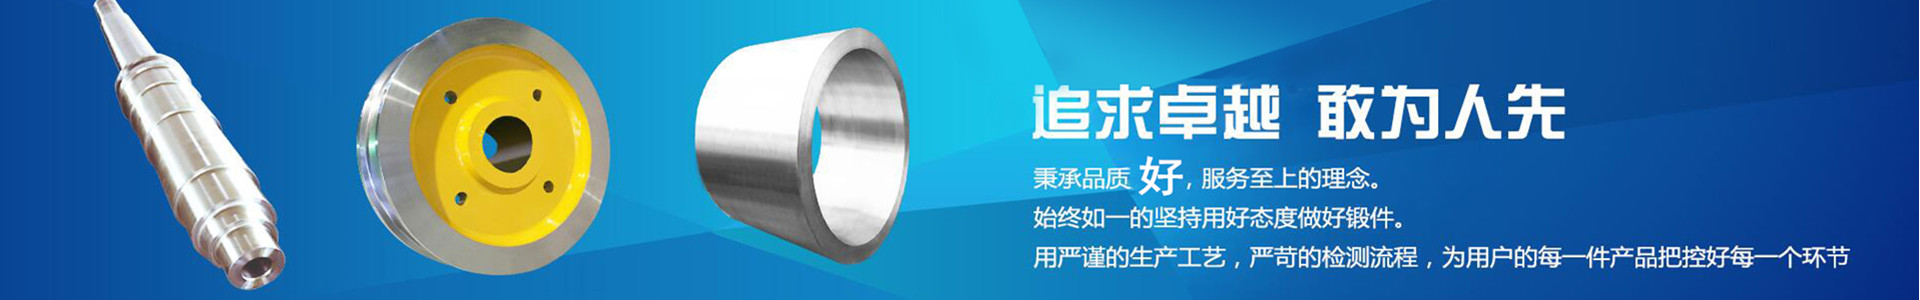
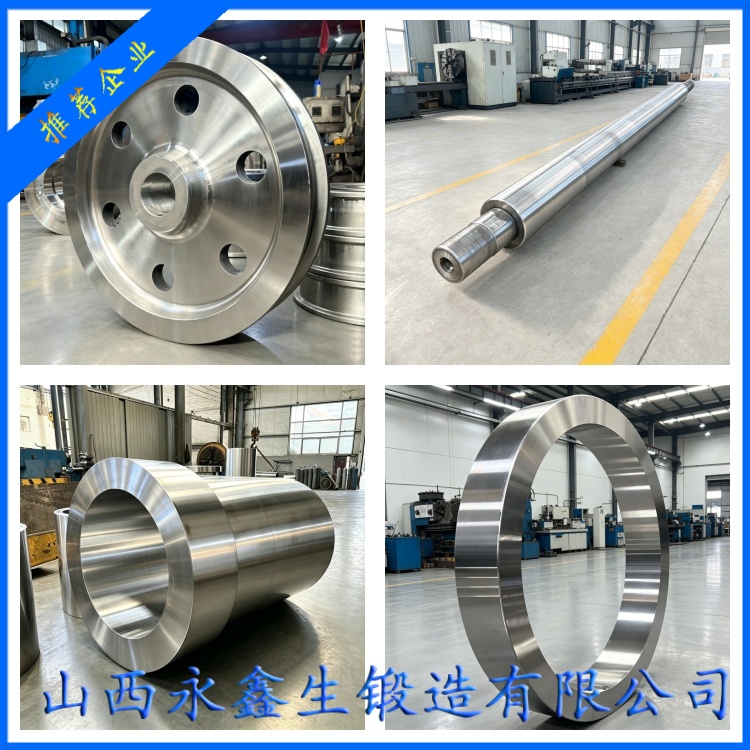
筒体锻件是压力容器、液压设备、能源管道、冶金轧辊支撑等重型装备的核心承压筒体构件,长期承受内压、轴向载荷与交变循环应力,其整体结构完整性直接决定整套设备在极端工况下的运行安全与服役寿命。山西永鑫生重工股份有限公司作为深耕大型自由锻领域多年的专业企业,以整体锻造成型工艺为核心,为化工、能源、船舶、核电等行业持续供应高可靠性筒体锻件,逐步确立起在承压构件市场的竞争优势。
一、为何选择整体锻造成型
在筒体成形方案中,卷板焊接筒体虽具备一定成本优势,但天然存在焊缝缺陷。焊缝区域晶粒粗大、应力集中明显,介质易沿缝隙渗透,在高温高压和交变载荷工况下,焊缝往往是整个构件的薄弱环节。而整体锻造成型通过塑性变形重构金属内部组织,使金属流线沿筒壁环形受力方向均匀连续延展,筒身、筒法兰、筒底过渡位置流线无切断、无断层,受力时应力可沿纤维均匀分散,大幅降低裂纹萌生概率,从结构层面提升承压、抗疲劳、抗渗漏综合性能,是高压高温工况下的主流筒体方案。
二、七大核心工序构建完整工艺链
筒体锻件的整体锻造成型,完整流程分为钢锭预处理、分段加热、镦粗、冲孔、芯棒拔长、扩孔整圆、锻后缓冷七大核心工序,每一道工序都直接影响最终锻件的内部质量与尺寸精度。
钢锭预处理是质量控制的源头。钢锭进厂后需先进行化学成分复验与表面缺陷清理,去除缩孔、裂纹等冶金缺陷,确保进入锻造工序的坯料具备纯净、致密的内在基础。
分段加热遵循三段阶梯升温工艺。先在 500℃至 600℃低温段预热,释放钢锭内部残余应力;中段缓慢升温,平衡坯料表层与芯部温差;高温区间充分保温,保温时长依据筒体有效壁厚核算,规避升温过快造成表里温差过大、催生内部微裂纹的风险。碳钢终锻温度维持在 800℃以上,合金钢、耐热钢终锻温度控制在 850℃区间,温度低于标准区间立即回炉复热,杜绝冷锻破坏金属流线连续性。
镦粗为第一道变形工序,对实心钢锭垂直施压,压下量维持合理区间,击碎铸态粗大树枝晶,闭合钢锭原生气孔与中心疏松,显著提升金属基体致密度。
冲孔居中成型内孔,采用匀速静压成型方式,避免孔壁撕裂损伤,为后续拔长扩孔奠定几何基础。
芯棒拔长与扩孔整圆是塑造筒壁的关键工序。坯料套入专用芯棒后沿轴向、径向同步变形,金属纤维顺着筒壁环形受力方向均匀延展,逐步调整筒体长度、内外径与壁厚。多火次分步变形,严格控制总锻造比。行业通用标准中,常规工况筒体锻件锻造比不低于 4,核电、加氢设备等高负荷筒体锻造比适度上调,保障筒壁全厚度组织压实程度。
锻后缓冷直接影响筒体毛坯的尺寸稳定性。大壁厚合金钢筒体锻件内外散热速率差异显著,直接空冷会形成巨大残余应力,引发筒体椭圆、端面翘曲、表层微裂纹等问题。行业通行的处理方案是专用缓冷坑密闭炉冷,使高温锻件缓慢降温释放锻造应力;冷却完成后配套去应力退火工序,进一步均匀内部金相组织,规避后续热处理、机加工阶段变形超标风险。

三、成套装备保障大型化成型能力
筒体锻件的成型能力取决于装备水平。山西永鑫生重工配备 15000 吨大型自由锻油压机与配套芯棒锻打机组,可覆盖直径 100 毫米至 7000 毫米、单重百公斤至百吨规格的筒体锻件成型生产,适配薄壁、中厚壁、超大壁厚各类筒体毛坯加工。加热环节采用台车式智能控温炉,实现精准温控与分段升温,为大型厚壁筒体的组织均匀性提供稳定保障。
四、工艺参数的全程可追溯
整体锻造成型过程中,加热温度、锻造道次、锻造比、终锻温度、冷却曲线等工艺参数全程记录,形成完整可追溯数据链。这些数据为后续热处理、无损检测提供可靠的工艺依据,从成型源头把控筒体锻件的基础力学性能,减少设备后期运维损耗,确保每一件交付产品都经得起技术协议与第三方监造的严格检验。
流线完整、组织致密的筒体锻件,其抗压、抗疲劳、抗蠕变性能较焊接筒体存在明显提升,适配化工加氢、火电锅炉、核电主设备、重型液压油缸、船舶高压管路等多领域承压场景,正成为专业装备安全运行的坚实基石。
杨先生
微信二维码
微信号:13283506666