全国咨询热线
全国咨询热线
在锻造车间里,温度是最不容易被看见、却最能决定成败的因素。碳钢加热可以相对粗放,不锈钢却不行:它的导热系数低、线膨胀系数大,加热时表面与心部温差明显,产生的热应力足以让坯料在炉内就裂开;它的高温强度高、变形抗力大,温度稍低就锻不动;它的晶粒长大倾向又随温度升高而迅速加剧。因此,建立一套严格的温度制度,是不锈钢锻件生产的第一道门槛。
一、不锈钢锻件加热难在哪里
先说导热。不锈钢的导热能力大约只有碳钢的三分之一到四分之一,热量从表面传到心部需要更长时间。如果把冷坯直接送进高温炉,表面迅速升温膨胀,心部仍是冷的,内外膨胀量不一致,表层就被拉出裂纹。这类裂纹往往在后续锻造中继续扩展,是很多早期失效的源头。
再说膨胀与相变。奥氏体不锈钢在加热和冷却过程中没有明显的同素异构转变,但线膨胀系数大,热胀冷缩的绝对量可观;马氏体不锈钢在冷却时发生相变,伴随体积变化,若冷却过快,组织应力与热应力叠加,同样容易开裂。温度制度必须同时考虑升温速度与冷却方式,而不能只盯着一个峰值温度。
最后是晶粒。不锈钢在高温下的晶粒长大倾向强,尤其在过热温度以上停留时间稍长,晶粒会迅速粗化,且这种粗化在后续变形中很难完全消除。晶粒粗大不仅降低强度与韧性,还会恶化耐蚀性,属于不可逆的组织损伤。因此温度制度的关键不只是达到某个温度,而是控制升温、保温、变形、冷却全过程中的温度与时间组合。
二、从装炉到均温:加热制度的落地
合理的做法是分阶段升温。冷坯先在较低炉温下装炉预热,让表面与心部温差控制在允许范围内;待坯料整体达到一定温度后再升入高温区,缩短高温停留时间。装炉温度、升温速率与保温时间,需按坯料截面尺寸和钢种确定,截面越大,预热与均温时间越长,不能简单套用经验值。
保温的目的不是让坯料在炉里待够时间,而是让心部与表面温度趋于一致,即所谓透烧。判断透烧与否,除了看时间,还要看炉温均匀性和装炉方式:坯料不能紧贴炉壁,堆放过密会遮挡热辐射,导致同炉坯料温度参差。炉温均匀性差的炉子,即便仪表显示合格,实际坯料温度也可能偏离几十摄氏度,这类偏差在锻造中会直接表现为变形不均。
三、始锻与终锻的温度窗口
各类不锈钢的温度窗口宽窄差别很大。奥氏体不锈钢塑性好,始锻温度通常在1150℃至1200℃区间,终锻温度一般不低于850℃,窗口相对宽松,但也不能随意延长高温停留,否则晶粒粗化、耐蚀性下降。马氏体不锈钢始锻温度约1100℃至1150℃,终锻温度不宜过低,锻后需缓冷或及时退火,防止冷却应力开裂。
铁素体不锈钢的窗口最窄。它的高温晶粒长大倾向明显,终锻温度通常控制在700℃至800℃,且不宜在更高温度下长时间停留,否则晶粒粗大、韧性恶化。双相不锈钢则要在保证足够变形的前提下避开有害相析出区间,锻造温度一般控制在1100℃附近并留出余量,终锻温度与冷却速度都要配合,才能获得合理的两相比例。
窗口窄意味着操作容错空间小。这类钢种在生产中往往需要缩短单火作业时间、减少锤击次数、增加中间回炉,并在临近终锻温度时降低变形量。反之,如果为了抢进度在偏低温度下硬锻,表面裂纹与内部开裂的概率会明显上升,返修成本远高于多一次回炉的代价。
加热设备与炉内气氛同样不可忽视。燃气炉升温快、运行成本低,但炉气成分波动会带来氧化和表层合金元素贫化的风险,对含铬量高的钢种而言,表层脱铬会直接影响耐蚀性;电炉控温精确、气氛洁净,更适合对表面质量要求高的不锈钢坯料。无论采用哪种炉型,都应避免坯料与火焰直接接触,减少氧化皮压入与局部过热的可能。
四、过热的代价与温度的记录
过热与过烧是两条不能越过的红线。过热表现为晶粒粗大,可以通过后续变形和热处理部分改善;过烧则是晶界局部熔化或氧化,材料失去塑性,一经锻打即碎,属于无法挽救的废品。两者之间往往只差几十摄氏度和一段停留时间,因此高温段的控温精度与停留时间管理必须严格执行。
不锈钢锻件锻造过程中温度是持续衰减的,这一点常被低估。坯料出炉后在转运、装砧、测量的每一分钟里都在散热,表面积大、截面薄的坯料降温更快。因此从出炉到首锤的时间要尽量压缩,中间测量与调整应快速完成;对成形周期长的零件,宁可分成两火,也不要在接近终锻温度时勉强成形。现场通常以测温仪读数与目视色泽相互印证,避免仅凭经验判断造成误判。

温度管理的另一半是记录。每支坯料的装炉时间、出炉时间、加热炉号、火次、实测温度都应可追溯,出现质量异议时才能定位到具体批次与工序。仪表需定期校准,热电偶位置要合理,避免测点偏离实际高温区。记录看似是管理动作,实际上是把温度这条生命线固定下来,让工艺可复现、问题可追查。
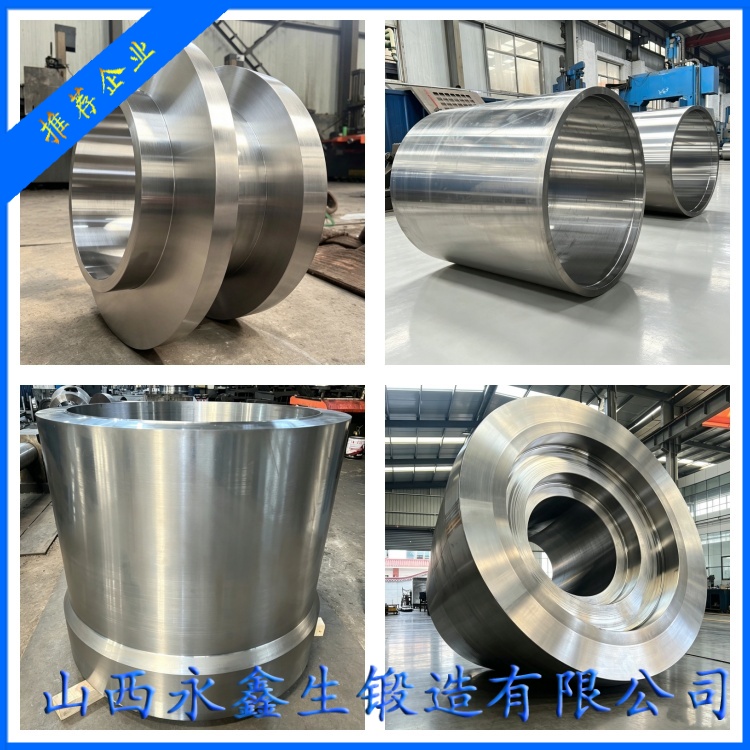
山西永鑫生重工股份有限公司在不锈钢锻件生产中,将加热与锻造温度作为关键控制点纳入作业规范,按钢种和截面尺寸设定升温与保温要求,并对温度、火次等参数进行记录,以便同批产品性能保持一致。温度控制做到位,锻造的每一步才有可靠的基础。
杨先生
微信二维码
微信号:13283506666