全国咨询热线
全国咨询热线
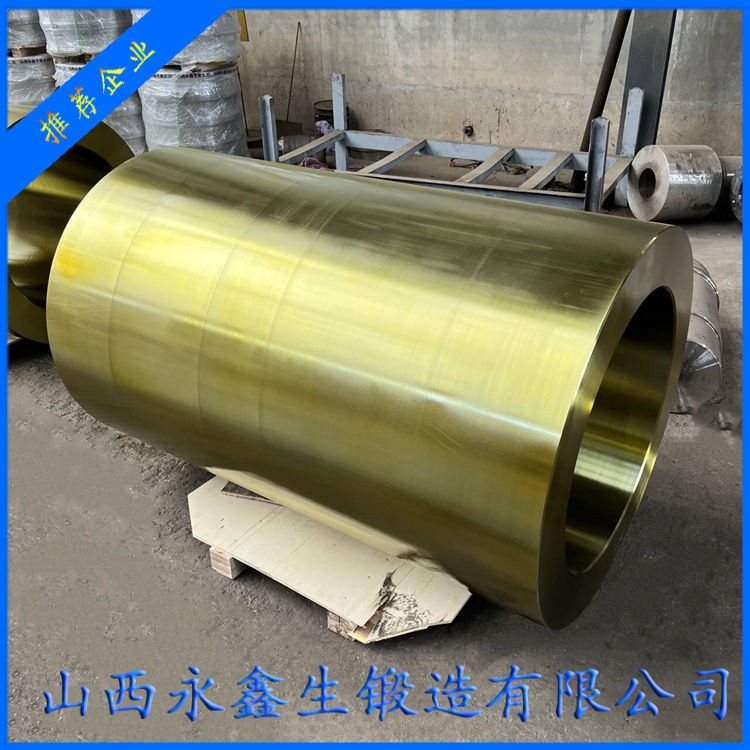
在不锈钢锻件的生产现场,开裂、晶粒粗大、氧化皮压入这三类问题,追根溯源多半与加热环节有关。不锈钢的导热系数只有碳素钢的三分之一到二分之一,高温变形抗力却高出不少,这个“进热慢、变形难”的组合,决定了它不能套用普通钢的加热节奏。加热曲线怎么排、始锻和终锻温度定在哪里、炉内气氛怎么控制,构成了锻造工艺里最基础也最容易被忽视的一段。
一、升温速度必须分段控制
钢锭或坯料入炉时,表面温度骤升会在表层产生拉应力,心部仍处于低温,内外温差越大,热应力越高。奥氏体不锈钢的导热能力差,这种温差维持的时间更长,如果直接把冷料送进高温炉,表面很可能在升温阶段就裂开。
常规做法是分段加热:先在600至800摄氏度区间预热并保温,让整截面温度趋于一致,再转入高温段升温。预热段的保温时间按坯料有效厚度估算,厚截面件要留足时间。对于大截面锻件,还应根据实测的中心温度判断是否可以进入下一阶段,而不是只看炉温表。
升温速度也不是越慢越好。长时间低温停留对铁素体和双相钢并不友好,600至800摄氏度恰好是σ相容易析出的区间,保温过久会给后续锻造和耐蚀性留下隐患。合理的做法是在保证不产生热应力的前提下,尽量缩短在这个区间的停留时间。
二、始锻温度的上限由晶粒决定
奥氏体不锈钢的始锻温度一般在1150至1200摄氏度,具体取值要考虑牌号、冶炼质量和坯料截面。温度高一些,变形抗力下降,充型能力好,但晶粒会长得很快,尤其是没有相变阻碍的奥氏体钢,一旦过热,晶粒粗化很难通过后续工序挽回。超过1200摄氏度接近固相线时,晶界可能局部熔化,锻件表面出现龟裂或内部空洞。
双相不锈钢的始锻温度同样在1150至1200摄氏度附近,但它的上限更多受σ相溶解程度的约束。温度太低,σ相不能充分溶解;温度太高,铁素体比例上升,热塑性下降。马氏体不锈钢的始锻温度通常控制在1100至1150摄氏度,温度偏低会明显提高变形抗力,偏高则晶粒粗大且容易产生δ铁素体。
判断始锻温度不能只看炉膛显示值。坯料从出炉、转运到上砧,温度会持续下降,大件在冬季车间里掉温尤其快。有条件的现场会在坯料表面用接触式测温或红外测温复核,再决定第一锤的时机。
三、终锻温度为什么不能一降再降
终锻温度是不锈钢锻件锻造里最容易被“压着打”的参数。操作者为了把尺寸锻到位,往往在温度已经降下来之后继续变形,结果表面撕裂、内部产生微裂纹。
奥氏体不锈钢的终锻温度一般不低于900摄氏度。低于这个温度,变形抗力急剧上升,加工硬化使表层塑性进一步下降,而心部的变形量又不足,形成外裂内松的组合。对于含钼较高的牌号,低温变形还容易在晶界引发裂纹。
双相钢的终锻温度要求更高,通常不低于950摄氏度。原因在于700至950摄氏度正是σ相快速析出的区间,温度降到这里还在反复变形,等于一边锻造一边给材料埋下有害相。马氏体钢则要避免在过低的温度下变形后直接空冷,因为截面温差会引起开裂,锻后应及时转入回火或缓冷。
四、炉内气氛决定表面质量
不锈钢在高温下表面形成的氧化皮以铬的氧化物为主,结构致密,与基体结合牢固,不像碳钢氧化皮那样容易脱落。这层氧化皮如果在锻造过程中被压入锻件表面,清理起来非常困难,严重的只能靠加大加工余量甚至报废。
控制气氛的第一条是避免过量空气。燃气炉在空气过剩系数偏高时,炉内氧分压上升,氧化速度明显加快,同时表层铬被优先氧化,形成贫铬层。贫铬层的耐蚀性远低于基体,如果后续机加工没有完全去除,成品在腐蚀环境中会从表面开始失效。
第二条是控制燃料和杂质。含硫燃料燃烧会在炉气中产生二氧化硫,与镍反应形成低熔点硫化物,在晶界造成热脆;水分偏高也会加剧氧化。电炉加热在这些方面更可控,但电极或电阻带的污染、炉膛耐火材料的粉尘同样需要注意。
第三条是减少坯料与炉底的直接接触。垫铁、垫块的作用不只是支撑,更是让高温区气流能够均匀通过坯料底部,避免局部过热和粘连。垫铁材质应与坯料匹配,防止高温下发生扩散粘结。
五、温度均匀性靠装炉和测温保证
同一炉里装三件不同截面的坯料,升温速度必然不同;堆叠放置时,中心和边缘的温差可能达到几十摄氏度。这种不均匀会直接反映到锻件的变形分布和晶粒大小上。
装炉时应按截面大小分区,厚件靠近高温区,薄件靠外侧;坯料之间留出间隙,避免相互遮挡;不能把冷料直接靠在已加热的热料上。炉温均匀性一般要求控制在正负十摄氏度以内,热电偶的布置要能反映有效加热区的真实温度,并定期校准。
对于关键锻件,记录加热曲线是必要的。出炉温度、每火次的在炉时间、累计高温停留时间,都应当在工艺卡上留下记录,一旦后续检验发现晶粒或耐蚀性异常,可以回溯到具体的加热环节。
六、现场常见的几种失误
第一种是冷锭直接装高温炉,表面裂纹在升温阶段就产生了,后续再怎么锻也补不回来。第二种是保温时间不足,坯料中心还没透烧就出炉,锻造时心部变形困难,形成表面变形大、心部变形小的“皮包心”结构。第三种是保温时间过长,晶粒粗化,奥氏体钢尤其明显。第四种是出炉后等待时间过长,等吊具、等压机、等量具,坯料温度掉到终锻温度以下还在继续锻。
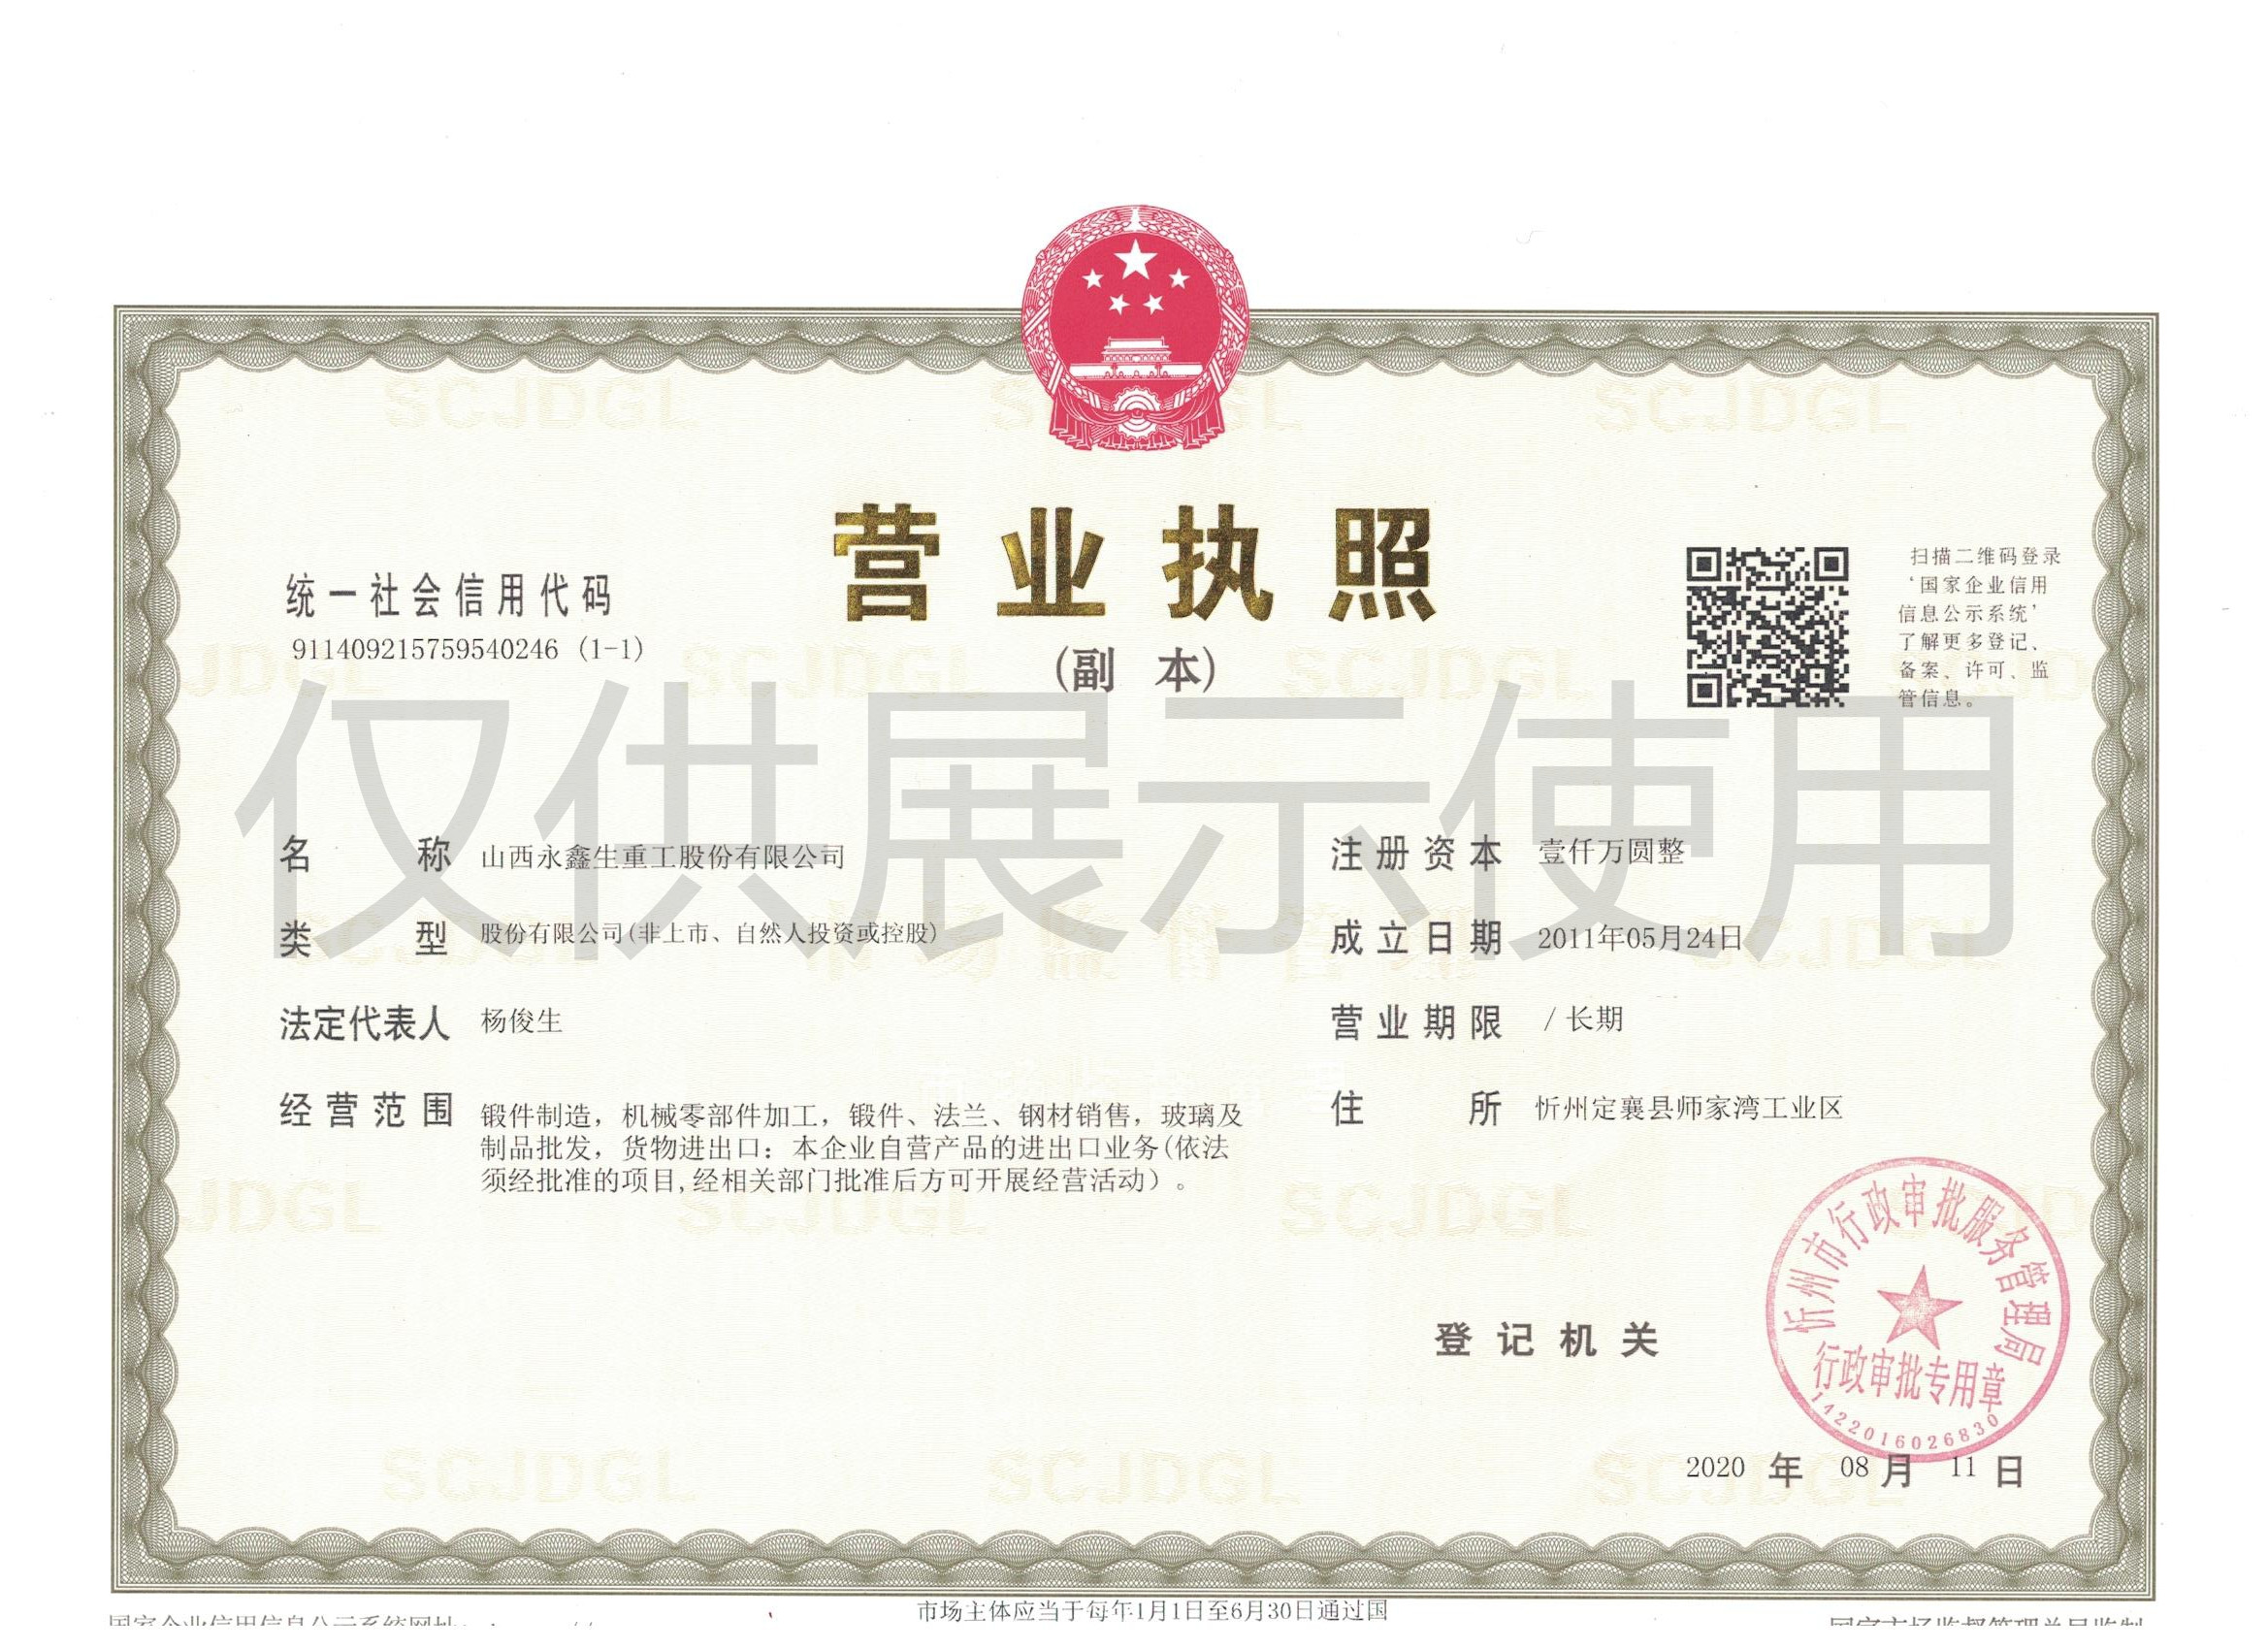
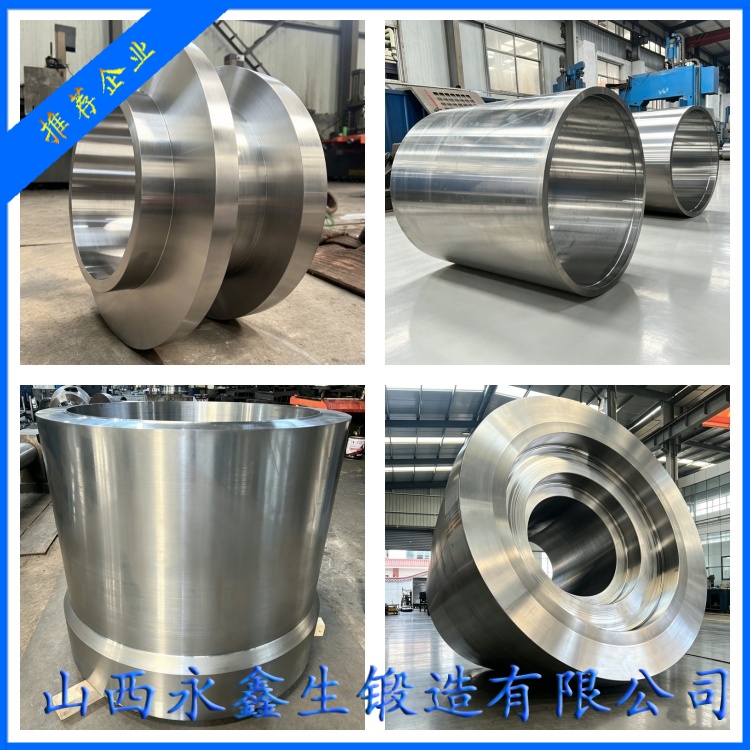
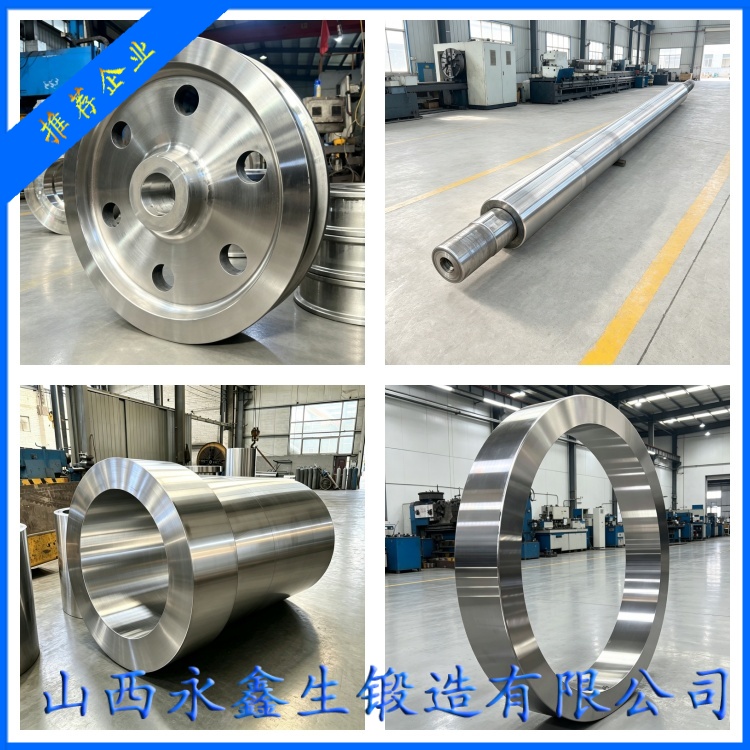
这些失误看起来都是操作细节,实际上反映的是加热工艺没有和锻造节拍打通。山西永鑫生重工股份有限公司在不锈钢锻件生产中,把加热曲线、出炉节拍和后序压机安排放在同一张工艺卡上管理,目的就是让温度窗口真正落到每一火次的操作里,而不是停留在文件上。
杨先生
微信二维码
微信号:13283506666