全国咨询热线
全国咨询热线
随着石化、煤化工、核电装备不断向大型化发展,大口径厚壁筒体锻件需求持续增长。大口径筒体锻件一般指外径超过 1000mm,壁厚大、长度长的空心筒体锻件,多用于加氢反应器、气化炉、大型压力容器主筒段。大口径厚壁筒体锻件制造难度远高于中小型筒体锻件,钢锭重量大、锻造变形控制难度高,热处理变形风险突出,探伤检测难度大,长期属于重型锻造领域技术难点。山西永鑫生重工股份有限公司深耕筒体锻件三十载,配备 3 万吨模锻压机、5000 吨压机,持续攻关大口径厚壁筒体锻件制造技术,产品供应三一、振华、华锐、太重等行业龙头,本文分析大口径厚壁筒体锻件制造核心难点与工艺突破方案。

大口径厚壁筒体锻件第一个难点:超大钢锭质量控制。大筒体锻件需要巨型钢锭,钢锭重量越大,铸造过程中心偏析、疏松、缩孔风险越高。钢锭心部杂质元素富集,氢含量控制难度上升,如果钢锭先天缺陷严重,后续锻造很难完全压实焊合。传统钢锭冶炼容易出现成分不均匀,非金属夹杂物超标。永鑫生重工选用真空电渣重熔、真空精炼钢锭,降低钢中氢、氧,控制硫磷有害杂质;钢锭进厂开展 100% 超声波探伤,筛查钢锭心部缺陷,严重缺陷钢锭直接拒收,从源头降低后续锻造风险。同时优化钢锭锭型设计,减少钢锭中心疏松区域,提升钢锭可锻性。
第二个难点:加热均匀性控制。大口径厚壁坯料截面巨大,金属导热慢,直接快速升温,坯料表层温度高、心部温度低,巨大温差产生热应力,极易诱发内部裂纹。合金钢、不锈钢大坯料这个问题更加突出。解决方案采用多段阶梯升温工艺,低温长时间预热,缓慢释放钢锭铸造残余应力,降低表里温差;采用大容量台车炉,多点热电偶实时监测坯料本体温度,而不是仅依靠炉膛温度;延长高温保温时间,保证坯料心部完全透烧,内外温度均匀,获得稳定塑性。不锈钢大坯料进一步降低升温速率,规避热裂纹。同时控制炉内气氛,减少坯料表面氧化脱碳,减少氧化皮压入缺陷。
第三个难点:锻造成型控制,壁厚均匀度、圆度、直线度控制难度大。大坯料镦粗时,坯料容易出现鼓形,上下端面变形不均;冲孔工序一旦对中偏差,内孔偏心,后续筒体壁厚一边厚一边薄,壁厚差超标,直接造成锻件报废。芯棒拔长工序是大筒体成型核心,筒体直径大、自重高,拔长过程工件旋转不均匀,容易出现单边压下、筒体弯曲、椭圆。永鑫生重工优化锻造工艺,采用多次镦粗,充分压实心部疏松,提升锻造比;冲孔采用预热冲头,精准定位,保证冲孔对中性;芯棒选用高精度抛光芯棒,优化砧宽、送进量、单次压下量,工件匀速旋转,控制每道次变形量,避免局部金属堆积折叠;锻造末期增加热整形工序,校正筒体圆度与直线度,降低椭圆度。依靠 3 万吨模锻压机、5000 吨压机稳定输出锻压力,保证大坯料变形充分。
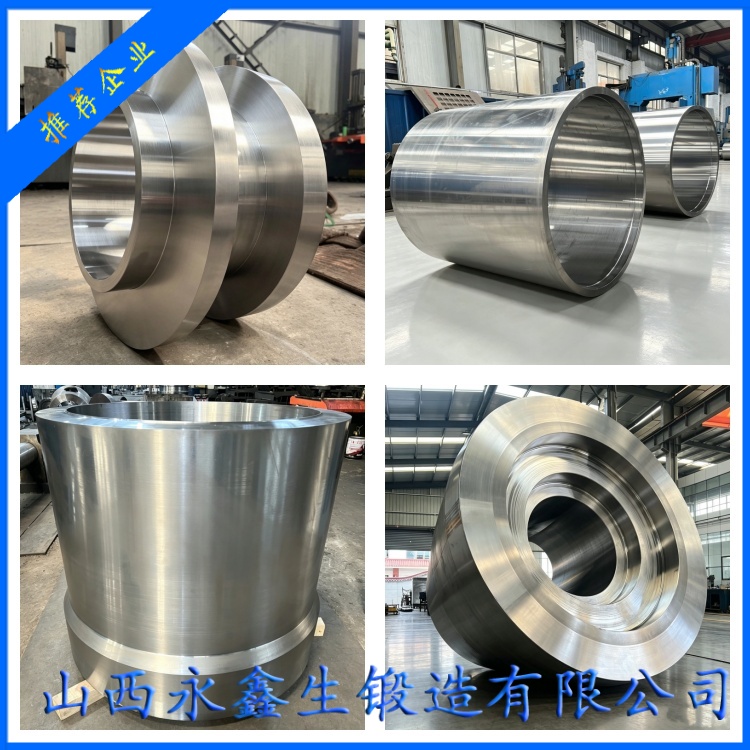
第四个难点:热处理变形控制。大口径厚壁筒体属于长空心筒件,高温热处理状态下材料强度大幅下降,筒体自重容易造成弯曲、椭圆变形。筒壁厚,淬火冷却时内外壁冷却速度差异巨大,产生巨大组织应力,诱发裂纹。永鑫生重工研发专用卧式多点支撑工装,多个支撑点均匀分担筒体重量,避免单点支撑造成弯曲;优化热处理升温、保温、冷却曲线,降低升温速率,减小壁厚方向温差;合金钢调质淬火,控制冷却介质流速,平衡内外壁冷却速度;热处理后增加校直工序,检测筒体直线度,对变形超差筒体进行校正。热处理后取样检测力学性能,确认筒体从表层到心部组织、强度均匀。
第五个难点:无损探伤检测。大口径厚壁筒体筒壁很厚,超声波探伤声波衰减大,内部微小缺陷检出难度高,缺陷定位、定量难度高于小型筒体锻件。探伤需要选用合适探头,分段扫查,筒体周向、轴向全覆盖检测,区分杂波与真实缺陷;表面探伤 MT/PT,大筒体表面积巨大,检测工作量大,需要分段作业,避免漏检。永鑫生重工配备专业无损检测人员,持有特种设备探伤资质,制定厚壁筒体专用探伤工艺,粗加工后开展 UT、MT、PT 全套检测,完整记录缺陷图谱,出具探伤报告。
第六个难点:机加工与尺寸精度控制。大筒体重量大,装夹困难,车削、镗削加工容易产生振动,加工后筒体回弹变形。精加工前安排粗加工,释放热处理残余应力;选用大型数控车床,优化装夹方案,减少装夹应力;分段测量外径、内径、壁厚、直线度,实时补偿加工参数,严格控制圆度、壁厚差、全长直线度。

大口径厚壁筒体锻件制造,是装备、工艺、材料、检测多学科协同的系统工程,任何一个环节短板,都会造成锻件报废。国内高端大口径筒体锻件国产化,离不开锻造企业持续工艺攻关。山西永鑫生重工三十年深耕筒体锻件,依托大型压机装备,持续优化大筒体锻造、热处理、探伤成套工艺,为三一、振华、华锐、太重等客户提供大口径厚壁筒体锻件毛坯与精加工产品,助力煤化工、石化、能源重大装备国产化。未来,公司将持续开展工艺数字化升级,采集锻造、热处理全流程数据,建立工艺模型,进一步提升大口径筒体锻件合格率,降低制造周期,为国内重型装备产业提供更高品质筒体锻件。
杨先生
微信二维码
微信号:13283506666
