全国咨询热线
全国咨询热线
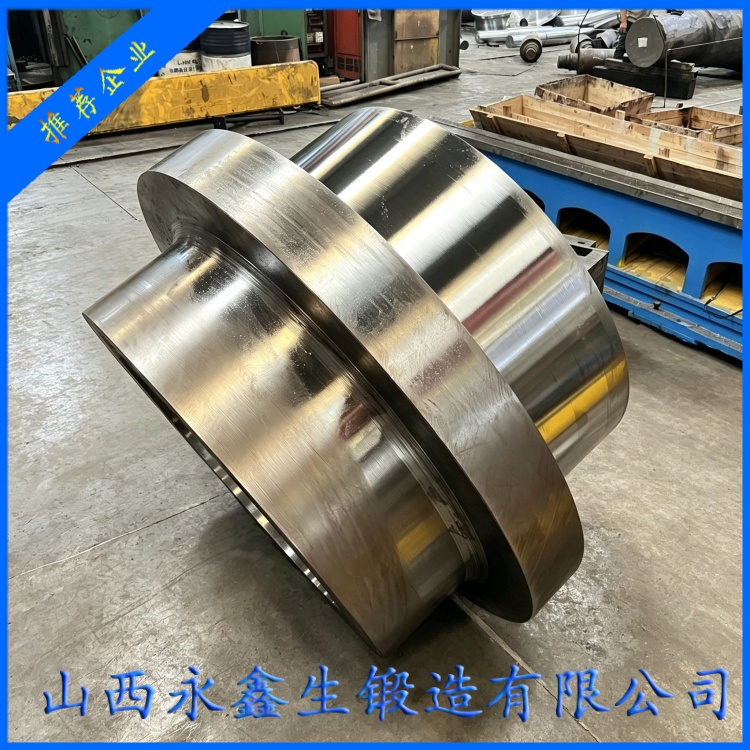
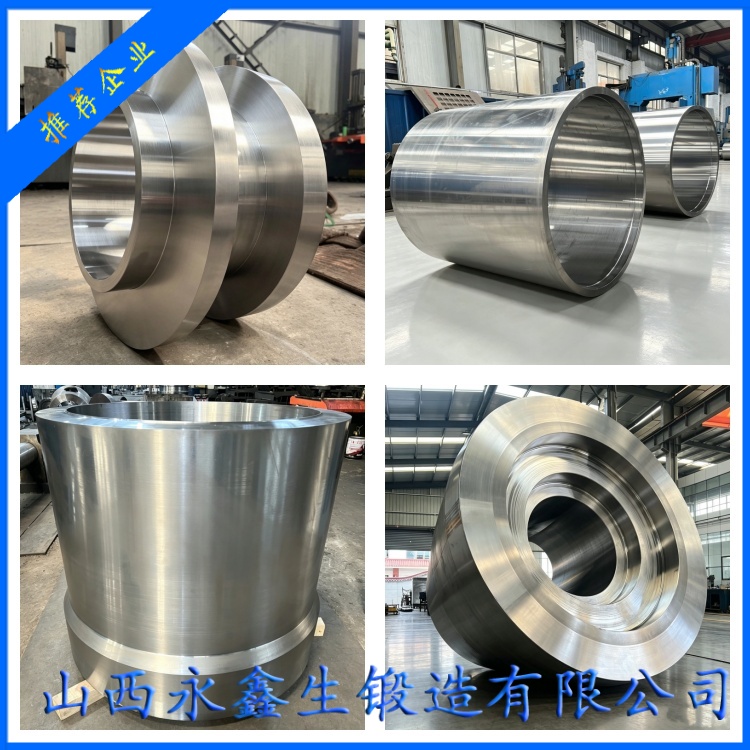
不锈钢筒体锻件凭借优良耐腐蚀性,广泛应用于化工腐蚀介质设备、海水海工装备、食品医药压力容器、环保高压设备。但不锈钢材料锻造特性和碳钢、低合金钢差异巨大,奥氏体不锈钢塑性窗口窄、导热差、变形抗力大,锻造、热处理不当,会出现表面裂纹、晶间腐蚀、力学性能不合格等问题,不锈钢筒体锻件制造属于筒体锻件领域技术难点。山西永鑫生重工股份有限公司拥有三十年筒体锻件制造经验,配备 3 万吨模锻压机、5000 吨压机,长期为三一、振华、华锐、太重等客户生产 304、316L、2205 双相不锈钢筒体锻件,本文讲解不锈钢筒体锻件锻造难点、工艺控制方案与耐腐蚀性能保障技术。
奥氏体不锈钢最核心材料特性:导热系数低,室温导热仅为碳钢 1/3 左右,高温导热性能提升有限。厚壁不锈钢坯料加热时,如果升温过快,坯料表层快速升温,心部升温缓慢,巨大内外温差产生热应力,极易在坯料表面产生网状热裂纹。这是不锈钢筒体锻件加热阶段最大风险。碳钢坯料可以快速升温,不锈钢必须采用极低升温速率,分段预热。永鑫生重工不锈钢坯料加热执行阶梯升温,低温段缓慢升温,长时间保温,逐步缩小表里温差,严禁快速升温;采用台车炉多点测温,实时监控坯料本体温度,而不是炉膛温度;锻造温度区间控制在 1050~1150℃,温度过高晶粒粗大,降低韧性与耐蚀性;温度过低,材料变形抗力急剧上升,塑性不足,锻造开裂。
第二个难点:锻造塑性差,变形抗力高,容易产生折叠、表面裂纹。奥氏体不锈钢没有相变强化,锻造依靠动态再结晶细化晶粒。芯棒拔长、扩孔成型阶段,单次压下量不能过大,压下量过大金属流动紊乱,表层金属折叠,形成折叠裂纹。不锈钢筒体锻件成型过程,工件旋转均匀性要求高,旋转不均造成单边受力,壁厚差超标。永鑫生重工优化不锈钢锻造工艺,减少单次压下量,增加锻造火次,小变形多道次成型;芯棒、砧子提前预热,避免冷工装接触高温坯料,造成表层急冷开裂;工装表面抛光打磨,降低摩擦,减少表面划伤与折叠;锻造过程实时目视检查筒体毛坯,一旦发现表面裂纹、折叠,立即打磨清除,确认缺陷完全去除,方可继续后续工序。同时严格控制终锻温度,低于工艺下限停止锻造,防止冷锻开裂。
第三个难点:不锈钢筒体锻件热处理工艺特殊,直接决定耐腐蚀性能。奥氏体不锈钢锻造后,碳化物会沿晶界析出,产生晶间腐蚀,在腐蚀介质中晶界优先腐蚀,造成设备失效。不锈钢筒体锻件最终热处理采用固溶处理,加热至 1000~1100℃,保温足够时间,把晶界析出的碳化铬重新溶入奥氏体基体,随后快速水淬,快速冷却,抑制碳化物再次析出。固溶处理冷却速度是关键,如果冷却缓慢,在 450~850℃敏化区间停留时间过长,碳化物再次析出,耐晶间腐蚀性能直接不合格。316L 低碳不锈钢,碳含量更低,敏化倾向更小,适合苛刻腐蚀工况,但同样需要规范固溶处理。双相不锈钢 2205,固溶温度区间更窄,固溶后控制冷却速度,保证奥氏体、铁素体两相比例,两相比例失衡会直接降低强度与抗应力腐蚀能力。不锈钢筒体锻件不采用调质处理,调质工艺不适用奥氏体不锈钢,错误调质会破坏耐蚀性能。
不锈钢筒体锻件表面质量管控难度高于碳钢锻件。不锈钢高温状态下容易氧化,虽然氧化皮相比碳钢更容易剥离,但氧化皮压入基体,会形成表面缺陷,后续机加工难以去除。加热阶段优化炉内气氛,减少氧化;锻造前清理坯料表面氧化皮;锻造完成后,对筒体毛坯表面全面目视检查,粗加工后采用 PT 渗透探伤,排查微小开口表面裂纹,不锈钢不能使用磁粉探伤,奥氏体无磁性,MT 检测无效,表面缺陷检测依靠 PT 渗透探伤,内部缺陷采用 UT 超声波探伤。
不锈钢筒体锻件选型,304 适合弱腐蚀、食品、普通化工低压工况;316L 低碳,抗氯离子、有机酸腐蚀,化工设备首选;2205 双相不锈钢,强度高,抗点蚀、应力腐蚀开裂,海水、含氯高压工况选用。客户选型要区分介质类型、氯离子含量、温度,避免材料选型错误,造成腐蚀失效。很多客户原先选用卷焊不锈钢筒体,焊缝位置发生晶间腐蚀,更换整体锻造不锈钢筒体锻件,消除焊缝薄弱区,设备腐蚀失效风险大幅下降。
不锈钢筒体锻件生产全流程追溯管理,永鑫生重工每一件不锈钢筒体锻件记录钢锭炉号、加热曲线、锻造火次、固溶热处理曲线、探伤报告。固溶处理后,取样做腐蚀试验,验证耐晶间腐蚀性能,同时检测力学性能、硬度,保证强度、韧性达标。不锈钢筒体锻件精加工阶段,控制加工刀具,避免铁离子污染表面,防止后期产生锈点。

不锈钢筒体锻件制造,不能照搬碳钢锻造思路,材料特性完全不同,加热、锻造、热处理每一项参数都需要针对不锈钢单独设计。山西永鑫生重工三十年筒体锻件制造,积累丰富不锈钢筒体锻件生产经验,依托 3 万吨模锻压机、5000 吨压机,为三一、振华、华锐、太重等客户定制生产各类不锈钢筒体锻件,配套固溶热处理、无损探伤、数控机加工一体化交付,为化工、海工、食品医药装备提供耐腐蚀不锈钢筒体锻件,保障腐蚀工况设备长期安全运行。
杨先生
微信二维码
微信号:13283506666
