全国咨询热线
全国咨询热线
不锈钢锻件的成形,说到底是把一根或一块坯料,在合适的温度下通过外力改变形状,同时让内部组织变得致密、均匀。设备吨位够不够、砧型选得对不对,决定了能不能成形;而变形量怎么分配、每一火次压下多少,决定了成形之后的组织到底合不合格。这两件事经常被混为一谈,实际上前者是能力问题,后者是工艺问题。

一、三种成形方式的适用边界
自由锻是最基础的方式,坯料在上下砧之间受压,通过拔长、镦粗、冲孔、扩孔等基本工序逐步接近目标形状。它的优点是通用性强,工装投入少,适合单件、小批和大中型锻件;缺点是形状精度依赖操作者的手法,余量偏大,材料利用率不高。
胎模锻介于自由锻和模锻之间,借助简单的胎模限制局部成形,能做出自由锻难以成形的台阶、凹槽和端部形状。胎模结构简单、更换方便,适合批量不大但形状有一定要求的锻件。它的局限在于模具寿命和脱模,不锈钢高温强度高,胎模的磨损比普通钢明显。
模锻适合批量稳定、形状复杂的中小型锻件,尺寸一致性好,后续机加工余量小。但模具成本高,对设备能力和加热节拍要求严格,不锈钢变形抗力大,模膛填充不足和模具早期磨损是常见问题。选择哪种方式,要综合批量、形状复杂程度、设备条件和后续加工要求,不能单看某一种方式的优点。
二、锻造比不是越大越好
锻造比是坯料变形前后的截面比,反映变形程度。对不锈钢锻件来说,足够的锻造比是破碎原始粗大组织、压实内部疏松、改善致密度的必要条件。一般要求锻造比不小于三,对重要承力件往往要求四到五。
但锻造比是一个平均值,它不能说明变形是否均匀。一根大截面坯料反复拔长,表层变形充分,心部可能仍然变形不足,这种情况在锻造比数据上完全看不出来。所以工艺设计时不能只填一个总锻造比,还要规定拔长与镦粗的交替次数、每次的压下方向和压下量。
拔长与镦粗交替,是为了让变形方向不断改变,使各个方向的组织都得到破碎。只拔长不镦粗,锻件容易形成明显的方向性,横向性能偏低;只镦粗不拔长,心部压实效果有限。对于截面变化大的锻件,还要考虑各部位的变形量是否满足要求,必要时通过增加火次或调整坯料尺寸来补偿。
锻造比的计算也要说明口径。是按拔长前后的截面积比,还是按镦粗前后的高度比,或者按累计变形量折算,不同算法得到的数据并不相同。工艺文件里如果只写“锻造比不小于四”而不注明计算方式,验收时就容易各说各话。比较稳妥的做法是同时记录坯料原始尺寸、各火次变形尺寸和最终尺寸,让锻造比成为一个可以复核的过程数据。
三、压下量的分配决定变形能否进入心部
自由锻拔长时,上下砧接触的是坯料表面,变形首先发生在表层。如果每次压下量很小,变形集中在表层,心部几乎不动,时间长了就形成“外变形、内不变”的结构,心部原始缺陷保留下来,超声波检测容易出现超标指示。
常规做法是控制单次压下量在坯料高度的百分之二十至三十,配合合适的砧宽,使变形区深入到心部。砧宽太窄,变形只停留在表面;砧宽过大,设备能力不够,压不下去。对于大截面锻件,采用宽砧强压的方法,让变形区在高度方向上贯通,是目前压实心部比较有效的手段之一。
送进量也很关键。送进量过小,会在坯料表面形成反复的局部压痕,容易发展成折叠;送进量过大,变形不均匀,端部容易出现凸台和凹陷。实际操作中,送进量与砧宽保持一定比例,配合旋转和翻转,才能得到比较均匀的变形分布。
四、不锈钢的变形抗力对设备提出更高要求
常温下不锈钢的强度并不比碳钢高太多,但在1000摄氏度以上的高温区间,它的变形抗力下降得比碳钢慢,尤其是含钼、含氮的牌号,高温强度保持得更好。这意味着同样尺寸的锻件,不锈钢可能需要更大吨位的压机,或者更多火次。
设备选型时不能只按锻件的投影面积估算,还要考虑变形抗力随温度的变化、砧型造成的应力集中以及操作机的夹持能力。设备能力不足时,强行增加压下量会导致压机闷车、砧面损伤,甚至坯料内部产生裂纹。合理的做法是把火次和变形量分配到设备能力范围内,宁可多一火,不要一次压到底。
操作机的作用同样不能低估。大件在锻造过程中需要频繁翻转和送进,夹持不稳会造成变形偏心、尺寸超差,也会延长坯料暴露在空气中的时间,增加温降。夹钳的钳口形状和夹持力要跟坯料尺寸匹配,避免在高温下打滑。
五、余量与工艺料头的预留
不锈钢材料价格高,余量留得过大直接推高成本;余量留得太小,后续机加工可能见黑皮,甚至把贫铬层或表面缺陷带到成品上。余量的确定要综合考虑锻件尺寸精度、氧化皮深度、表面缺陷清除量和热处理变形。
工艺料头的作用不只是便于夹持,它还承担着把端部变形不足、质量较差的区域引出成品之外的任务。料头的长度和截面要与本体匹配,太短起不到作用,太长浪费材料。对于有检验要求的锻件,取样用的余料也应在工艺设计时一并考虑,避免在成品上割取试样。
六、成形结束不等于工艺结束
锻件成形到尺寸,只完成了形状这一半。锻后的冷却方式、转入热处理的时机、是否需要及时回火或固溶,同样属于成形工艺的一部分。奥氏体钢锻后应避免在敏化区间缓冷,双相钢要控制冷却速度以稳定两相比例,马氏体钢则要在温度未完全降下来之前安排回火或缓冷,防止残余应力引发开裂。
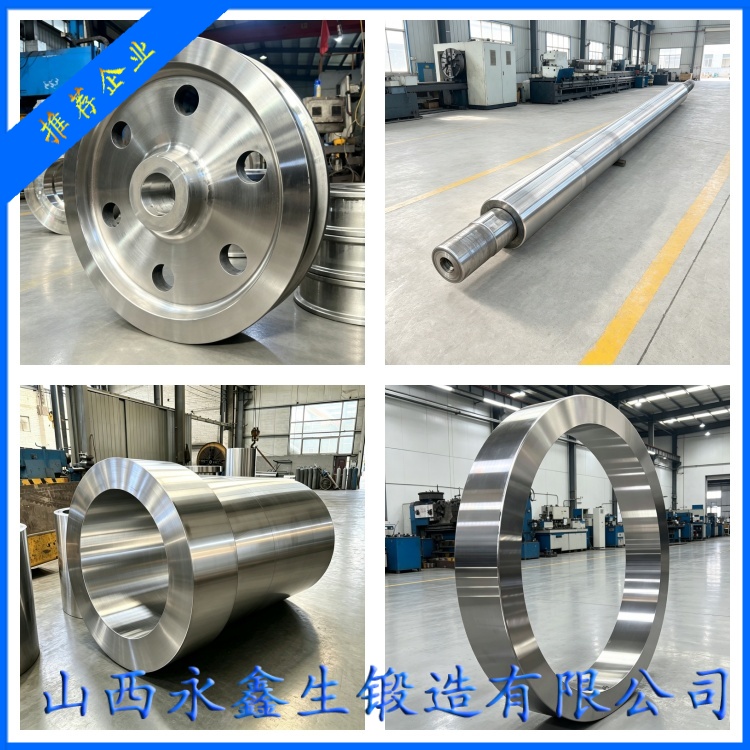
山西永鑫生重工股份有限公司在不锈钢锻件生产中,按锻件截面和材质分别规定锻后冷却与热处理衔接方式,把成形、冷却、热处理作为一条连续的工艺链来管理,减少因工序脱节造成的组织与性能波动。
杨先生
微信二维码
微信号:13283506666