全国咨询热线
全国咨询热线
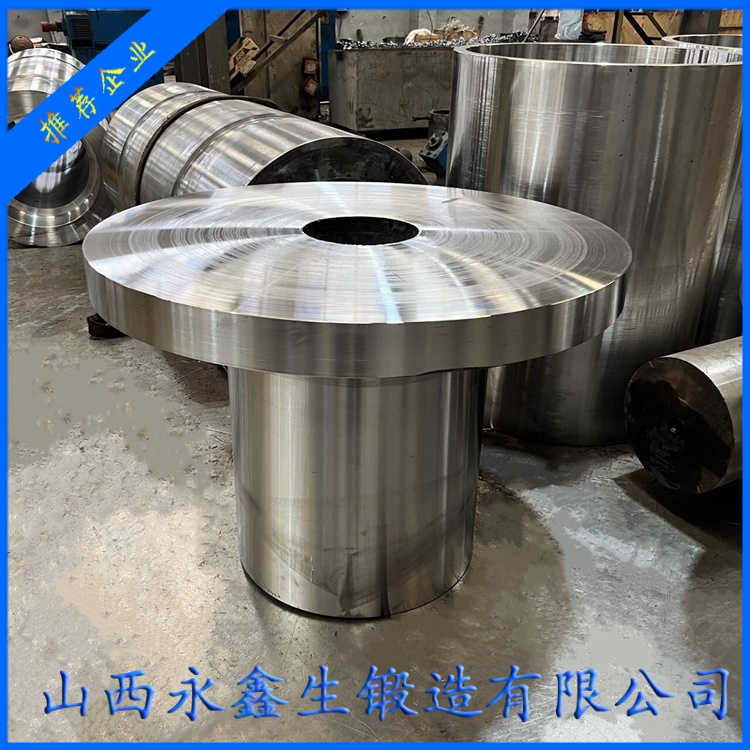
锻件从压机上下来,形状合格只是第一步。对奥氏体不锈钢来说,锻造过程中析出的碳化物、σ相,以及变形带来的加工硬化和残余应力,都要靠热处理来调整。固溶处理是其中最核心的一道工序,它决定了锻件的耐蚀性能、塑性和后续加工性能,也决定了晶间腐蚀试验能不能通过。
一、固溶处理要解决三个问题
第一个问题是溶解。奥氏体不锈钢在450至850摄氏度区间停留时,碳化铬会沿晶界析出,把晶界附近的铬消耗掉,形成贫铬区。固溶处理把温度升到碳化物充分溶解的区间,让铬重新均匀分布到基体中,消除贫铬。
第二个问题是组织均匀化。锻造后的锻件存在变形不均匀和成分偏析,固溶时的扩散过程可以让合金元素分布更均匀,减轻带状组织和偏析带来的性能差异。
第三个问题是消除应力、恢复塑性。变形产生的加工硬化和残余应力,会在固溶后的快速冷却中大部分消除,使锻件恢复到较好的塑性和韧性,便于后续机加工和焊接。
二、温度取值有上下限
奥氏体不锈钢的固溶温度一般在1040至1120摄氏度。温度偏低,碳化物溶解不充分,固溶效果打折扣;温度偏高,晶粒迅速粗化,虽然耐蚀性可能没问题,但强度和冲击韧性下降,晶界也可能出现过烧迹象。
具体温度要结合牌号调整。304、316L这类常用牌号,控制在1050至1100摄氏度比较稳妥;含钛、铌的稳定化钢如321、347,固溶温度可以略高,以保证稳定化元素的碳化物充分形成并保留;超低碳牌号对温度上限不那么敏感,但同样不能让晶粒长粗。
保温时间按有效厚度估算,常见经验是每毫米厚度保温一到两分钟,厚截面件按装炉方式和堆叠情况适当延长。时间太短,心部达不到温度,碳化物溶解不完全;时间太长,除了晶粒粗化,还会增加氧化和贫铬风险。判断保温是否充分,应以炉内热电偶和坯料实测温度为准,而不是只按时间表走。
三、冷却速度决定固溶是否真正生效
固溶处理的关键在于“溶得进、留得住”。碳化物在高温下溶解,如果在冷却过程中缓慢通过450至850摄氏度区间,碳化物会重新析出,前面的保温就白做了。因此奥氏体不锈钢固溶后必须快速冷却,常用水冷、喷淋或强制风冷。
薄壁小件空冷也能满足要求,但截面较大的锻件,空冷时心部冷却速度不足,仍可能在敏化区间停留过久。水冷虽然冷却快,但要注意避免因热应力造成变形和开裂,尤其是形状复杂、截面突变大的锻件,入水方式和出水温度都要控制。
冷却介质的选择要与锻件形状匹配。简单截面的轴类、饼类件可以直接入水,复杂形状或有薄壁、尖角的锻件,宜先经短时空冷或风冷再入水,减小温差冲击。水温也需要控制,水温过高会降低冷速,水温过低或水量不足则会造成蒸汽膜包裹,使局部冷速反而下降。批量生产时,水槽的容量、循环和温度都应有明确规定。
双相钢的固溶温度通常低于奥氏体钢,控制在1020至1100摄氏度,冷却必须快,目的是抑制σ相析出并保持铁素体与奥氏体的合理比例。马氏体钢则不叫固溶,而是淬火加回火,淬火温度、冷却介质和回火温度共同决定最终的强度与韧性匹配。
四、稳定化处理针对特定牌号
含钛或铌的稳定化不锈钢锻件,在固溶之后通常还要做稳定化处理,温度在850至900摄氏度,保温后空冷。其目的是让钛、铌与碳结合成稳定的碳化物,把碳固定住,避免铬的碳化物在晶界析出。这一步对321、347在高温或焊接工况下服役尤其重要。
需要说明的是,稳定化处理不能替代固溶,也不能解决所有敏化问题。如果钢中碳含量偏高、钛铌比例不当,或者稳定化温度和时间不到位,晶间腐蚀风险依然存在。对于超低碳的316L,通常不需要稳定化处理,因为碳含量本身已经控制得足够低。
五、装炉方式影响冷却均匀性
固溶处理不是把锻件放进炉子就完事。装炉时锻件之间要留出间隙,避免相互遮挡造成局部温度偏低;不能把厚大件和薄小件混装在同一区域;垫铁要避开锻件的重要表面,防止高温下产生压痕或粘结。
出炉冷却时,堆叠放置会让中间锻件的冷却速度大幅下降,等于人为制造了一个缓慢冷却区,敏化风险重新出现。所以淬火或水冷时应逐件入水或分散布置,保证每件都能迅速接触冷却介质。对于有性能取样要求的锻件,还要考虑试样是否随件同炉处理,避免试样与本体状态不一致。
装炉量也要控制。炉膛内坯料过多,加热元件附近与远离区域温差拉大,靠近炉门处温度偏低。对于固溶处理这种对温度敏感的热处理,装炉应留出气流通道,避免把锻件紧贴炉壁或炉底,也不要为了赶产量把炉膛塞满。
马氏体钢和沉淀硬化钢的热处理逻辑与奥氏体钢不同。马氏体钢锻后要缓冷或及时回火,淬火后按强度要求选择回火温度;沉淀硬化钢则在固溶后按时效制度保温,硬度与时效温度、时间直接相关。把这些牌号与奥氏体钢混在同一热处理制度下处理,是现场常见的错误。
六、几处容易忽略的细节
一是固溶前的表面清理。锻件表面的氧化皮、油污和标记涂料,在高温下会影响局部加热和冷却,也可能污染炉膛。二是测温点的代表性,炉膛热电偶反映的是气氛温度,不等于锻件表面温度,必要时应加装工件偶。三是转移时间,从出炉到入水的时间越长,温降越多,尤其小件在冬天车间里掉温很快,操作上要提前安排好吊具和水槽位置。
四是热处理记录。固溶温度、保温时间、冷却方式、入水温度,这些参数应当在工艺记录中留下痕迹。一旦后续晶间腐蚀试验或力学性能出现异常,记录是判断问题出在锻造还是热处理的唯一依据。
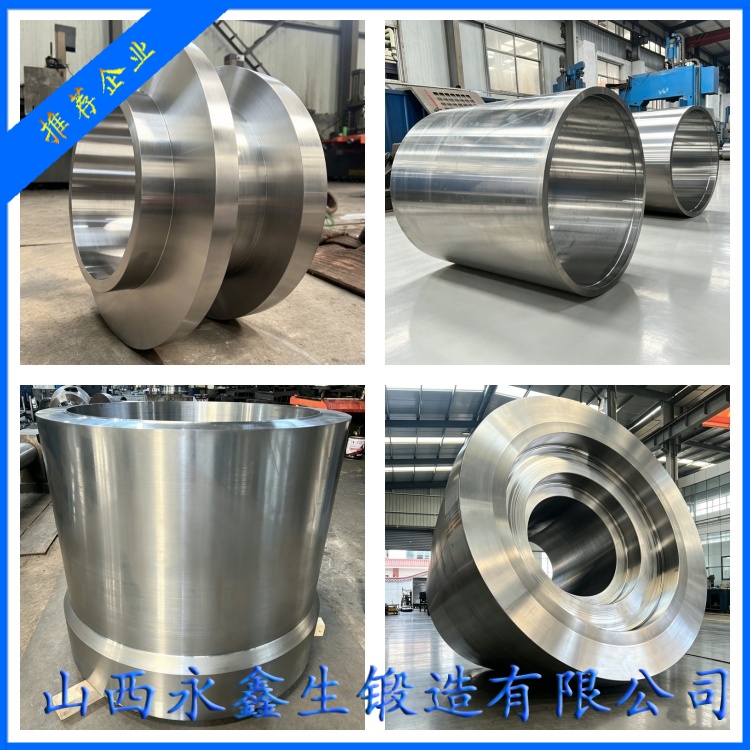
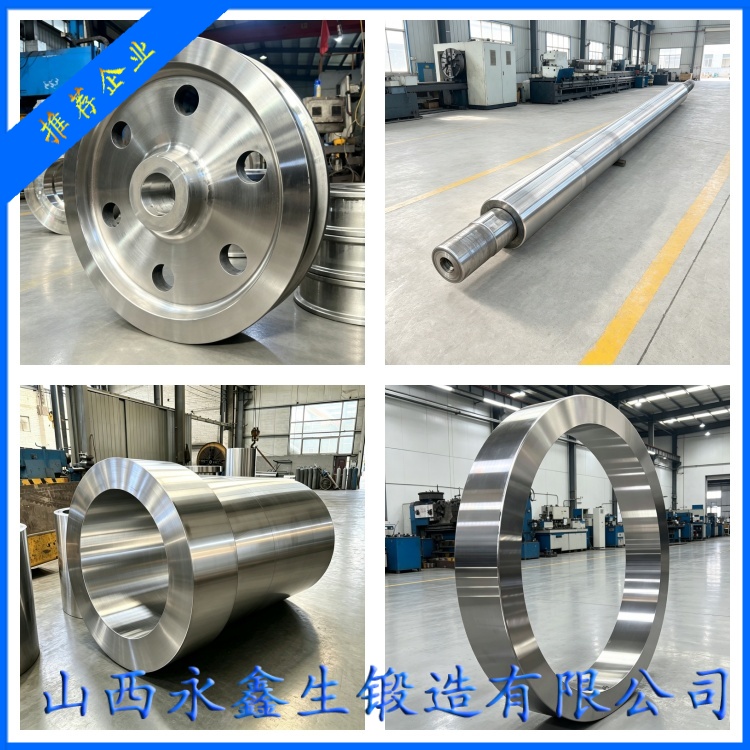
山西永鑫生重工股份有限公司在不锈钢锻件热处理环节,按材质和截面分别制定固溶与冷却制度,并对关键炉次保留完整曲线记录,使锻件的组织和耐蚀性能具有可追溯性,也为用户后续的焊接与加工提供稳定的材料状态。
杨先生
微信二维码
微信号:13283506666