全国咨询热线
全国咨询热线
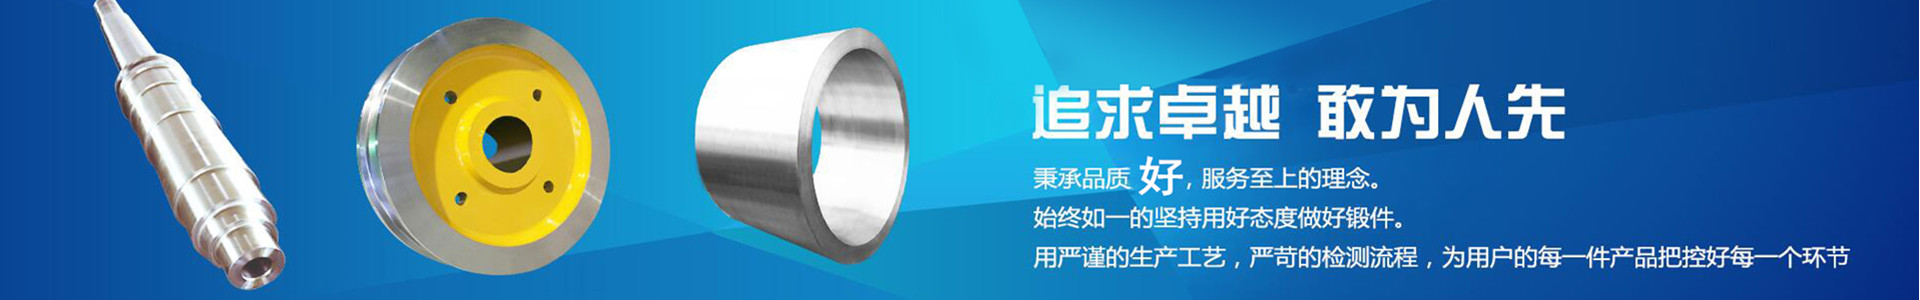
双相不锈钢是近几十年用量增长较快的一类材料,它的强度约为普通奥氏体不锈钢的两倍,耐氯离子应力腐蚀和耐点蚀性能也明显更好,在海水、化工、脱硫和造纸等工况中用得越来越多。但它对锻造和热处理的要求,比304、316L这类单相奥氏体钢更苛刻,核心问题就一个:如何把铁素体和奥氏体的比例稳定在合理区间。
一、性能来自两相的搭配
双相不锈钢的显微组织由铁素体和奥氏体两相组成,通常铁素体占百分之四十至六十。铁素体提供强度和耐应力腐蚀能力,奥氏体提供塑性和韧性,两者搭配得当,才能兼顾强度与加工性。
这种搭配不是天然稳定的。铁素体与奥氏体的比例受化学成分、加热温度和冷却速度共同影响。铬、钼、氮促进铁素体形成,镍、锰、氮又在一定程度上稳定奥氏体,而温度升高时铁素体比例上升,冷速过慢又会析出σ相。所以从冶炼到锻造再到固溶,每一个环节都在改变最终的相比例。
二、锻造温度窗口比奥氏体钢更窄
双相钢的始锻温度一般在1150至1200摄氏度,终锻温度不低于950摄氏度。这个窗口看似不窄,实际可用区间却不大。温度过高,铁素体比例大幅上升,热塑性下降,锻件表面容易开裂;温度过低,σ相开始析出,变形抗力上升,同样容易产生裂纹。
更关键的是要避开700至950摄氏度这个区间。σ相在这个温度范围内析出速度很快,尤其含钼量高的牌号如2205、2507。坯料在这个区间停留的时间越长,σ相越多,不仅使塑性和韧性下降,还会降低耐蚀性。锻造过程中如果坯料从高温降到950摄氏度以下还在继续变形,实际上是在一边成形一边给材料制造隐患。
因此双相钢锻造讲究“快”和“准”:加热要透,出炉要快,每一火次要在温度掉到下限之前完成变形,不能像普通钢那样慢慢修整。
加热环节还有一个容易被忽视的细节:双相钢的导热能力同样不高,冷锭入炉需要分段预热。但预热段的温度不宜长时间停在700至900摄氏度之间,否则在还没有开始锻造之前,σ相就已经在表层和晶界开始析出。合理的安排是把预热温度控制在较低区间并缩短停留,随后尽快升到锻造温度。
三、变形量要保证两相都被破碎
双相钢在高温下两相的变形能力不同,铁素体较软,奥氏体较硬,变形时应力容易集中在两相界面。如果变形量不足,原始组织中的粗大晶粒不能充分破碎,两相分布不均匀,最终的性能就会出现方向性差异。
锻造比一般要求不小于三,重要件要求更高。拔长和镦粗交替进行,使变形方向多次改变,有助于打散带状组织、细化两相晶粒。单次压下量要足够,让变形深入心部;但也不能过大,避免在两相界面产生微裂纹。对于大截面锻件,采用宽砧强压配合多次翻转,是比较常用的做法。
终锻前的最后一火尤其重要。变形量太小,落在临界变形区,晶粒反而会粗化;变形量太大,温度又可能撑不住。一般建议最后一火的变形量控制在百分之二十以上,并确保终锻温度不低于950摄氏度。
四、固溶与冷却决定最终相比例
双相钢锻后必须进行固溶处理,温度通常控制在1020至1100摄氏度,保温后快速水冷。固溶的目的是让σ相重新溶解,并把两相比例调整到合理范围;快速冷却是为了抑制冷却过程中σ相再次析出。
固溶温度偏高,铁素体比例增加,虽然强度上升,但塑性和韧性下降,耐应力腐蚀性能也可能受影响;温度偏低,σ相溶解不彻底,同样达不到要求。冷却速度不够,比如大截面锻件空冷或堆冷,心部会在敏化区间停留过久,σ相重新析出,金相检查时能看到明显的析出相。
对于厚度较大的不锈钢锻件,水冷时还要考虑心部的实际冷速。表面冷得快,心部冷得慢,最终截面上的相比例可能存在差异。因此工艺上要规定入水方式、水温和搅拌条件,必要时通过解剖试样验证心部组织。
五、相比例和有害相怎么检验
双相钢锻件的检验,除了常规的拉伸、冲击和硬度,还要关注铁素体含量和有害相。铁素体含量可以用金相法配合图像分析测定,也可以用磁性法快速测量,两者结果应当相互印证。一般要求铁素体含量在百分之四十至六十之间,超出范围就要分析原因。
σ相和其他有害相的检查主要靠金相。试样经适当腐蚀后,在显微镜下观察晶界和相界是否有析出相,必要时辅以扫描电镜和能谱分析确认成分。对于耐蚀性要求高的锻件,还会做晶间腐蚀试验和点蚀电位测试,验证固溶与冷却制度是否到位。
力学性能试验的取样位置也有讲究。双相钢的横向与纵向性能差异明显,取样方向应在技术协议中约定。冲击试验的温度根据使用工况确定,低温工况下要关注韧脆转变,不能只做常温冲击就判定合格。
六、应用场景与工艺匹配
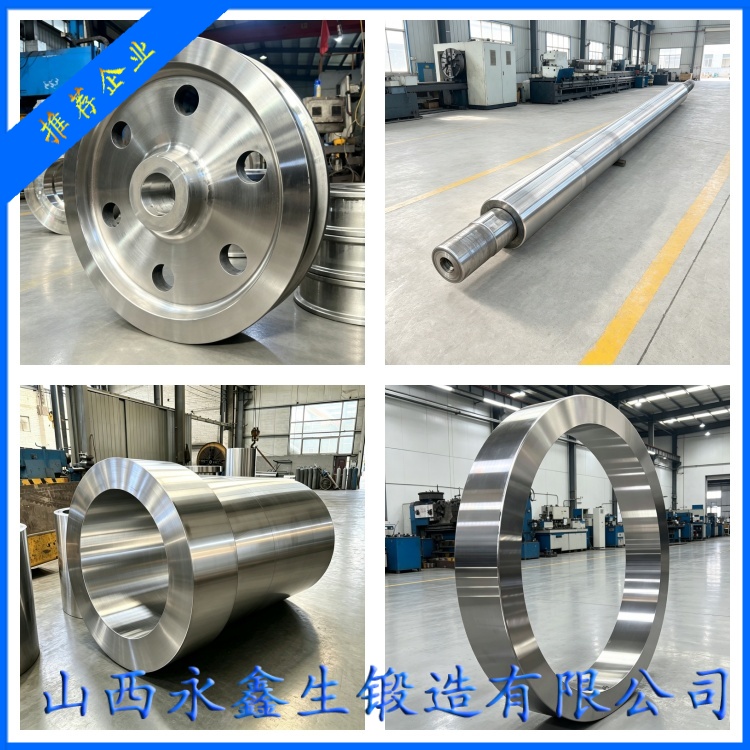
双相不锈钢锻件常见于海水管道、泵阀、热交换器、脱硫设备、造纸机械和化工储运装置。这些工况的共同点是含氯、含酸或有应力腐蚀风险,同时对强度有较高要求。材料选对了,如果锻造和热处理没有把相比例控制住,服役中的表现可能还不如普通316L。
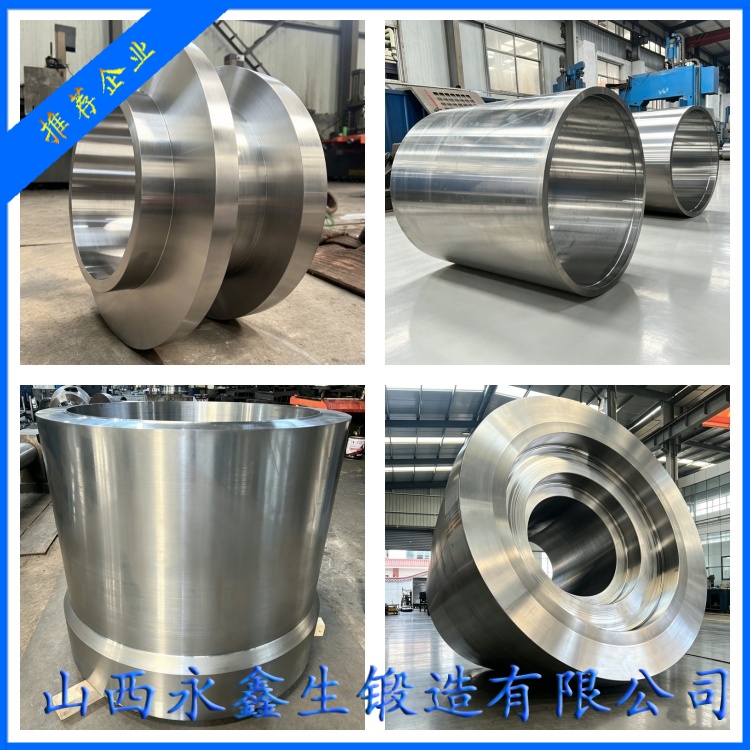
山西永鑫生重工股份有限公司在生产双相不锈钢锻件时,按牌号和截面确定加热窗口、终锻温度和固溶冷却制度,并对铁素体含量与金相组织进行检验,目的是让锻件的实际组织与材料设计意图保持一致,而不是只满足牌号名义成分。
交付给用户之后,双相钢锻件的焊接和后续热加工仍需注意。焊接热影响区同样会经历700至950摄氏度区间,如果焊接工艺不当,热影响区的两相比例和耐蚀性会下降。因此锻造方在质量文件中注明实际的固溶与冷却制度、铁素体含量和金相结果,对下游的焊接工艺评定是有参考价值的,也能减少因材料状态不明造成的返工。
杨先生
微信二维码
微信号:13283506666