全国咨询热线
全国咨询热线
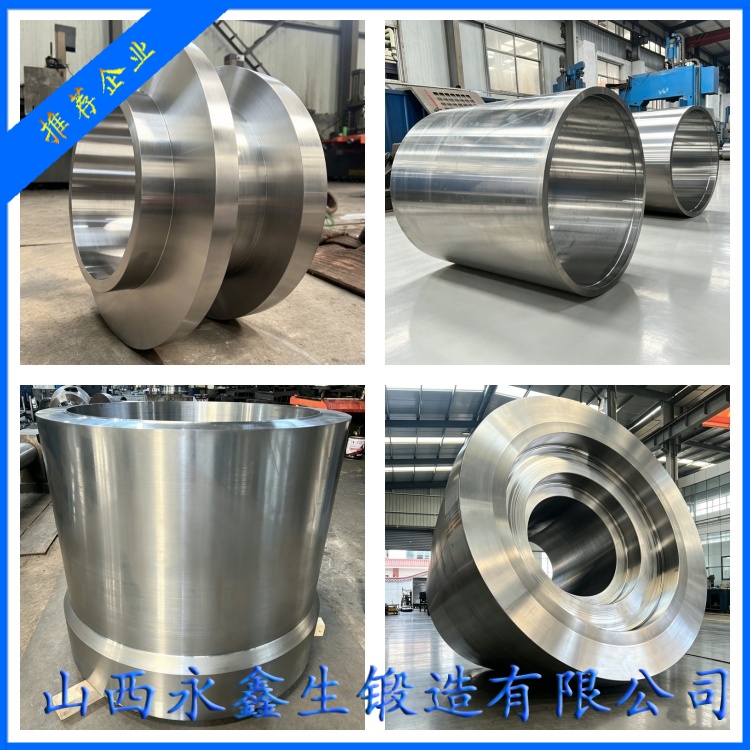
不锈钢锻件的外观看起来光洁,实际上高温加热后的表面问题并不少。氧化皮、贫铬层、压痕、折叠、裂纹,这些问题大多集中在表层几十微米到几毫米的范围,却直接影响成品的耐蚀性和外观。尤其是耐蚀性,很多早期失效不是材料本身不对,而是表面这层几毫米的“皮”没有处理好。

一、不锈钢氧化皮为什么难对付
碳钢在高温下形成的氧化皮以铁的氧化物为主,结构疏松,冷却后容易剥落,除鳞也相对简单。不锈钢不同,表面氧化皮以铬的氧化物为主,结构致密,与基体结合牢固,冷却后不容易脱落,机械清理和酸洗都要费更大力气。
更麻烦的是氧化皮下方往往伴随一层贫铬区。高温氧化时铬被优先消耗到氧化层中,紧邻氧化皮的基体铬含量下降,耐蚀性随之降低。如果后续加工没有把这层贫铬区完全去除,成品表面看起来完好,实际在腐蚀介质中会先从这一层开始出现点蚀或锈斑。
二、炉内气氛是第一道关口
氧化皮的厚度和结构,很大程度上由加热气氛决定。燃气炉在空气过剩时,炉内氧分压高,氧化速度快,氧化皮厚而致密;空气不足时,一氧化碳含量上升,可能出现增碳或还原性气氛,对不锈钢同样不利。理想的状态是控制空燃比,让燃烧充分但不过量,同时保证炉膛密封,避免冷空气从炉门、观察孔渗入。
燃料中的硫是另一个隐患。含硫燃气燃烧后生成二氧化硫,在高温下与镍反应形成低熔点硫化物,沿晶界分布会造成热脆,锻件在变形时出现龟裂。选用低硫燃料、定期检查燃烧器状态,是现场容易执行也容易被忽略的措施。
炉膛内的水分和耐火材料粉尘同样会影响表面质量。水汽偏高会加剧氧化,粉尘落在坯料表面可能在高温下与基体反应形成难以清理的结疤。对于表面要求高的锻件,电炉加热或带保护气氛的炉型更有优势,但也要注意电极、电阻带和炉衬的污染。
三、防护涂料和垫铁的作用
在坯料表面涂覆高温防护涂料,是减少氧化和贫铬的常用手段。涂料在高温下形成玻璃态保护层,隔开炉气与基体,冷却后随氧化皮一起剥落。涂料的选择要考虑材质和使用温度,涂覆要均匀,厚度要适中,太薄起不到保护作用,太厚会影响加热速度和脱模。
垫铁的作用常被简单理解为“把料垫起来”,实际上它还承担着让高温气流均匀通过坯料底部的功能,避免局部过热和粘结。垫铁材质要与坯料匹配,避免高温下发生扩散粘结;垫铁表面应平整,防止在坯料上压出深痕。垫铁反复使用后要及时清理和更换,否则表面残留的氧化皮会二次压入坯料。
四、氧化皮带来的三类危害
第一类是压入。锻造时氧化皮被压进锻件表面,形成不规则的黑色斑块或凹坑,深度可达零点几毫米到几毫米。后续机加工如果余量不足,这些压入物会保留在成品表面,成为点蚀的起点。
第二类是折叠。氧化皮的存在会改变摩擦条件,使金属流动不均匀,在局部形成折叠。折叠是一种严重的表面缺陷,尖端往往深入基体,清理时必须彻底去除,否则在后续加工或服役中扩展成裂纹。
第三类是尺寸和模具问题。厚氧化皮会改变坯料的实际外形,影响尺寸判断;在模锻时,氧化皮还会加速模具磨损,降低模膛精度。对不锈钢锻件这种变形抗力本来就高的材料,模具磨损带来的尺寸偏差会更明显。
五、清理方式要按材质和状态选
高压水除鳞适合在锻造过程中使用,利用高压水流的冲击和骤冷作用使氧化皮开裂剥离。它的优点是即时、不引入新的化学介质,但对厚而致密的氧化皮效果有限,压力、流量和喷嘴角度都要匹配。
抛丸处理适合锻后清理,通过钢丸冲击去除氧化皮和表面附着物,同时可以在表面产生一定的压应力。抛丸的参数要根据锻件尺寸和表面要求调整,过度抛丸会造成表面粗糙度上升,甚至掩盖细微裂纹。
酸洗是去除氧化皮和贫铬层的常用方法,通常采用硝酸加氢氟酸的混合酸,或根据牌号选用其他酸洗体系。酸洗时间和温度要严格控制,过度酸洗会造成表面过腐蚀和氢脆风险,尤其对马氏体钢和高强度钢。酸洗后必须充分漂洗和钝化,避免残酸在表面留下腐蚀源。
修磨用于局部缺陷清除,采用砂轮或专用工具把裂纹、折叠、压入物打磨掉,磨削后表面应圆滑过渡,不能留下尖锐的沟槽。修磨深度要有记录,超过规定深度时要评估是否影响成品尺寸和性能。
六、余量要给表面问题留出空间
机加工余量的确定,不能只按尺寸公差算,还要把氧化皮深度、贫铬层厚度和可能出现的局部缺陷考虑进去。对于耐蚀要求高的锻件,余量应当保证机加工后能完全去除贫铬层,通常需要留出比常规锻件更大的加工量。
如果余量不足,机加工后表面仍残留贫铬层,成品在盐雾或腐蚀试验中可能出现锈点;如果余量过大,材料浪费和加工工时都会增加。合理的做法是根据材质、加热方式和表面处理能力,在工艺文件中规定最小去除量,并在锻后检查表面缺陷深度,超标的及时处理。
表面质量看起来是“最后一公里”的事,实际上从装炉、加热、锻造到清理,每个环节都在决定最终结果。山西永鑫生重工股份有限公司在不锈钢锻件生产中,按材质和用途规定加热气氛、防护措施与表面清理方式,并对锻后表面缺陷进行清理和记录,尽量减少表面问题向下游工序传递。
需要补充的是,表面处理之后的保护同样重要。酸洗或抛丸后的锻件如果长时间露天堆放,表面可能重新沾附铁离子污染,在潮湿环境中形成锈点;吊装和转运时的磕碰、划伤,也会破坏钝化膜。对于不锈钢锻件,清理合格只是表面状态的起点,后续的包装、存放和标识方式要一并考虑,才能把表面质量保持到用户手中。
杨先生
微信二维码
微信号:13283506666