全国咨询热线
全国咨询热线
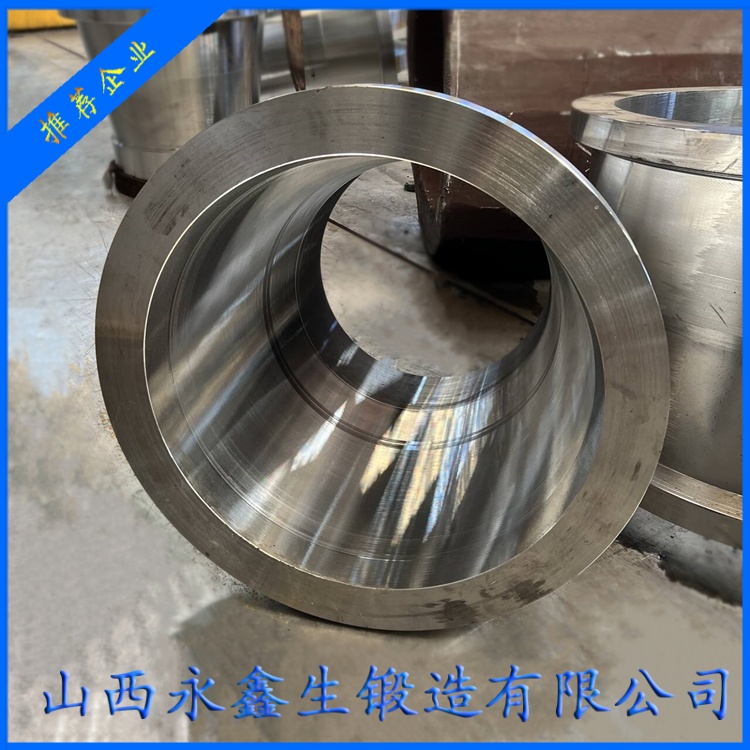
不锈钢锻件的缺陷,按位置大致可以分为表面缺陷、内部缺陷和组织的隐性缺陷三类。表面缺陷看得见,处理起来相对直接;内部缺陷要靠无损检测发现;组织缺陷既看不见也探不出,只能靠金相和性能试验判断。现场处理缺陷的关键,不是缺陷出现后怎么修,而是能不能从形貌和分布反推出成因,从而在下一批不再重复。
一、表面裂纹的三种典型成因
表面裂纹是最常见的缺陷,横向、纵向和网状都有。横向裂纹多出现在坯料两端和截面突变处,往往与加热速度过快有关。冷料入炉后表层迅速膨胀,心部尚未升温,表面承受拉应力,当应力超过材料在该温度下的强度,裂纹就产生了。这类裂纹在升温阶段形成,锻造时被拉长,最终出现在锻件表面。
纵向裂纹常见于拔长过程,与终锻温度偏低、单次压下量过大有关。温度低时变形抗力高,表层塑性下降,变形集中在局部,裂纹沿变形方向扩展。如果裂纹呈网状分布,则要警惕过热或过烧,晶界已经弱化,属于不可修复的组织损伤。
判断裂纹成因,要看裂纹深度、走向、断口颜色和位置。加热裂纹断口有氧化色,说明在高温下就已形成;锻造裂纹断口较新鲜,可能有变形痕迹;热处理裂纹多出现在淬火或冷却之后,走向与应力分布相关。
二、内部缺陷与无损检测
内部缺陷主要包括疏松、夹杂、白点和内部裂纹。不锈钢的冶炼质量直接影响这些缺陷的出现概率,钢中气体含量、非金属夹杂物级别、浇注和凝固条件都会留下痕迹。
白点多见于大截面马氏体钢和低合金高强度钢,是不锈钢中相对少见但对马氏体牌号仍需警惕的问题。氢在钢中聚集,在应力作用下形成微裂纹,断口呈银白色斑点状。预防的关键是控制冶炼和热处理过程中的氢含量,锻后及时回火或缓冷,避免残余应力与氢的共同作用。
内部裂纹在锻造过程中可能由变形不均、心部压实不足或终锻温度过低引起。这类缺陷用超声波检测最容易发现,检测时要注意探头频率、扫查方向和灵敏度设置,避免漏检或误判。发现超标指示后,应结合锻造工艺记录和金相分析判断性质,而不是简单按当量大小一刀切。
三、折叠的形成与识别
折叠是表面金属被压折后形成的重叠缺陷,形貌上表现为一条缝,缝隙内有氧化皮或夹杂。它的成因主要有三类:一是砧型或模具设计不合理,金属流动时在台阶、圆角处被卷折;二是单次压下量过大,表面金属流动速度超过心部,形成堆积后翻折;三是氧化皮改变了摩擦条件,使局部金属流动受阻。
折叠的麻烦在于它看起来像一条浅划痕,实际尖端可能深入基体几毫米。清理时如果只磨掉表面可见部分,尖端残留下来,在后续加工或服役中会扩展成裂纹。因此发现折叠后要用渗透检测或磁粉检测确认深度,清理到完全没有显示为止,清理后的凹坑要圆滑过渡。
四、组织类缺陷更隐蔽
粗晶和混晶属于组织缺陷,前面已经讨论过成因,这里从缺陷识别角度补充一点:粗晶在断口上表现为颗粒感明显、结晶状断口,混晶则表现为粗细不均的斑驳形貌。金相检查时,除了评定平均晶粒度,还要观察最大晶粒和混晶区域的位置,判断是否落在成品有效截面内。
σ相析出是双相钢和含钼奥氏体钢的特殊问题。它在700至950摄氏度区间形成,使材料硬度和脆性上升,耐蚀性下降。金相上表现为晶界或相界处的暗色析出相,严重时可以用能谱确认其成分。σ相一旦大量形成,无法通过常规热处理完全消除,往往需要重新固溶甚至报废。
敏化是奥氏体钢的另一类组织缺陷,表现为晶界贫铬和晶间腐蚀敏感性上升。它不一定影响强度和硬度,常规拉伸试验也可能合格,只有晶间腐蚀试验才能暴露出来。这就是为什么耐蚀要求高的锻件必须做晶间腐蚀试验,而不能只看力学性能。
五、尺寸与形状偏差
尺寸超差和形状偏差看似是操作问题,背后往往有工艺原因。不锈钢锻件弯曲多与冷却不均、热处理装炉方式不当有关;椭圆和偏心多与锻造时翻转不均匀、夹持不稳有关;局部凹陷可能与垫铁压痕或砧面损伤有关。
余量分配不合理也会造成“尺寸合格但加工不出来”的情况。比如某一部分余量留得过多,另一部分余量不足,机加工时一边已经见黑皮,另一边还在磨削。这类问题应在锻后尺寸检查时结合机加工基准一起判断,而不是只看总尺寸。
六、缺陷处理的原则
处理缺陷要分清可修复与不可修复。表面裂纹、折叠、压痕、局部粗晶,如果深度在余量范围内,可以通过修磨、局部变形或切除处理;内部裂纹、大面积疏松、严重σ相析出和过烧组织,通常不可修复,只能报废或改作低要求用途。
修复后的复检同样重要。修磨后的凹坑要做渗透或磁粉检测,确认没有残留缺陷;局部重新锻造后要重新评定晶粒度和性能;酸洗或抛丸后要检查表面粗糙度和贫铬层是否去除。修复记录应归入质量档案,便于后续追溯。
从管理角度看,缺陷分析不能停留在“这批出了几个裂纹”,而要统计缺陷类型、位置、批次和工艺参数的对应关系。山西永鑫生重工股份有限公司在不锈钢锻件生产中,对典型缺陷按成因归类记录,并与加热、锻造、热处理参数对照,用于下一批工艺的调整,让缺陷处理从被动修补转为工艺改进的输入。
还有一点需要提醒:缺陷的判定标准应当在合同和技术协议中写清楚。同样是超声波显示,按不同标准、不同验收级别,可能一个判合格、一个判超标;同样深度的修磨凹坑,在一般结构件上可以接受,在承压或洁净设备上就可能不允许。提前把判定依据定下来,比事后争论缺陷属于哪一级更有效,也能减少不必要的返工和报废。
杨先生
微信二维码
微信号:13283506666