全国咨询热线
全国咨询热线
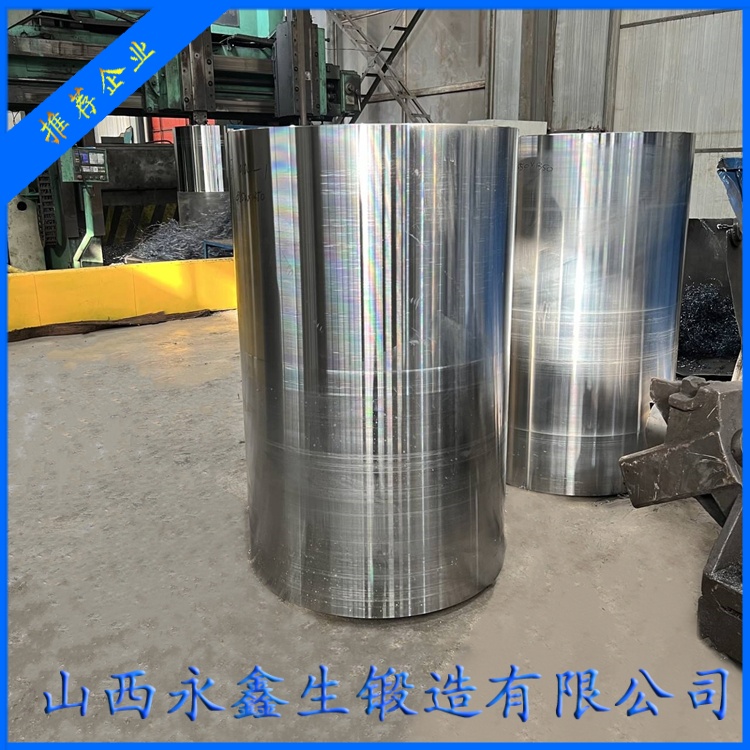
不锈钢锻件的检验,不是出厂前的一次性把关,而是贯穿原料、过程与成品的验证体系。它要回答三个问题:材料成分对不对、组织和性能达不达标、内部有没有看不见的缺陷。三个问题的答案汇总成一份可追溯的质量证明,才构成客户敢于把它装进关键设备的依据。
一、从成分到性能:常规检验的基本盘
化学成分是判断牌号是否名副其实的第一道关。光谱分析可以快速筛查主要合金元素,对关键元素和残余元素还需按标准方法做精确测定。成分偏差往往不是孤立的:铬、镍、钼的配比直接决定耐蚀性,碳含量影响敏化倾向,氮在双相钢中关系两相平衡。因此复验不能只核对一两个元素,而要按牌号要求逐项确认。
力学性能检验反映锻件的承载能力。常规项目包括抗拉强度、屈服强度、断后伸长率和冲击吸收能量,取样位置与方向需按锻件的受力方向确定,通常取自延长段或与锻件同炉同工艺的见证件。取样部位不当,测出的数据会与锻件实际性能脱节,这也是很多性能争议的根源。
取样与检验批的划分同样影响结论的可靠性。同一热处理炉次、同一锻造工艺、同一牌号的产品通常划为一个检验批,取样应覆盖该批中截面最大、变形最困难的位置,因为那里往往是最薄弱的环节。若只在最容易合格的部位取样,检验就成了自我安慰,无法反映真实的性能分布。
硬度检验快速、成本低,常作为热处理效果的初步筛查和同批一致性的判断依据。但它只是间接指标,不能用硬度替代力学性能试验,更不能仅凭硬度判定固溶或回火是否充分。金相检验则补上组织这一环,晶粒度、第二相形态、δ铁素体含量都要靠它确认。
二、耐蚀性:需要专项验证的性能
耐蚀性是不锈钢锻件的立身之本,也是最难通过单一指标表达的性能。实验室常用晶间腐蚀倾向检验来验证固溶或稳定化处理是否到位,做法是将试样置于特定腐蚀介质中煮沸若干小时,观察是否有晶界腐蚀迹象。这项检验对奥氏体不锈钢和需要焊接后续加工的锻件尤为重要。
除晶间腐蚀外,点蚀、缝隙腐蚀和应力腐蚀开裂在特定工况下同样关键。含氯介质环境中的部件,需要关注钼含量与组织状态;双相钢还要确认两相比例与有害相析出情况。这些性能难以在每一件产品上逐一实测,通常通过工艺验证加抽样检验的方式保证,前提是工艺参数稳定、记录完整。
对有特殊要求的锻件,还会增加高温强度、疲劳或耐蚀专项试验。这类检验周期长、成本高,通常按批次抽样或按用户要求执行,并在质量证明中写明试验条件与结果。项目越多,越需要在前期与客户把验收口径对齐,避免交付时因对技术条件的理解不同而产生分歧。
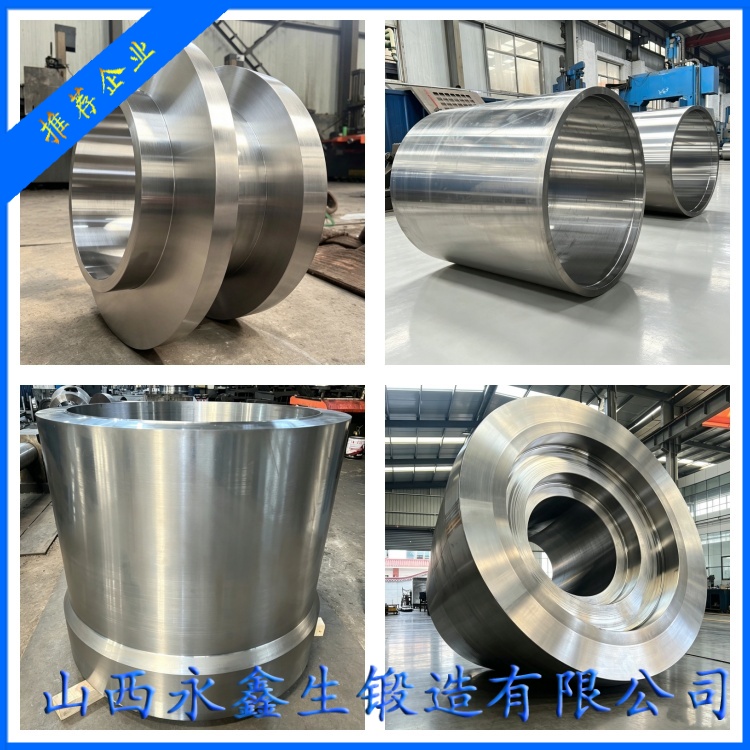
三、无损检测:把内部缺陷找出来
超声波检测是发现内部缺陷的主要手段,适用于锻件心部的裂纹、夹杂、疏松和大面积未焊合。检测的灵敏度与探头频率、扫查方式、表面粗糙度都有关系,缺陷的判定需要结合验收级别与部位重要性,而不是简单地按当量大小一刀切。对关键承压件,通常在粗加工后和精加工前各安排一次,以便区分缺陷是来自锻件本身还是后续工序。
表面缺陷则依靠渗透检测和磁粉检测。渗透检测适用于奥氏体等非磁性材料,能发现开口于表面的细微裂纹;磁粉检测只适用于铁磁性材料,对马氏体、铁素体类锻件的近表面缺陷更敏感。方法选择要与材料磁性对应,用错方法等于没做检测。射线检测多用于特定结构件,对面积型缺陷不如超声敏感,需按验收要求搭配使用。
检验数据的有效性还依赖设备与人员。试验机需定期检定,金相制样要规范,无损检测人员应具备相应资格;否则数据看起来再漂亮,也难以作为判定依据。检验体系的可信度,最终由这些基础条件支撑。
检测时机也需安排得当。锻件毛坯表面粗糙、氧化皮厚,检测灵敏度受限,通常安排在粗加工之后进行;对关键件,精加工前再复检一次,可以把锻件本身的缺陷与加工引入的缺陷区分开,明确问题出在哪一环。检测报告应记录方法、参数、扫查范围与判定级别,而不只是给出一个合格的结论。
四、标识、记录与质量证明
检验数据只有与具体锻件绑定才有意义。从下料开始,炉号、坯料编号、火次、热处理炉号、检验批号就要逐件传递,最终以钢印或标签的形式落在锻件本体上。标识一旦中断,后续所有记录都无法回溯到实物,质量证明也就失去了支撑。
质量证明书是检验体系的输出文件,应清晰载明牌号、规格、化学成分、力学性能、热处理状态、检验项目与结果、执行的技术条件和检验日期。对需要第三方见证或用户驻厂验收的项目,还应保留取样、试验过程的记录。不合格品的处置同样要留痕:是返修、降级使用还是判废,都应有明确的判定依据和审批路径。

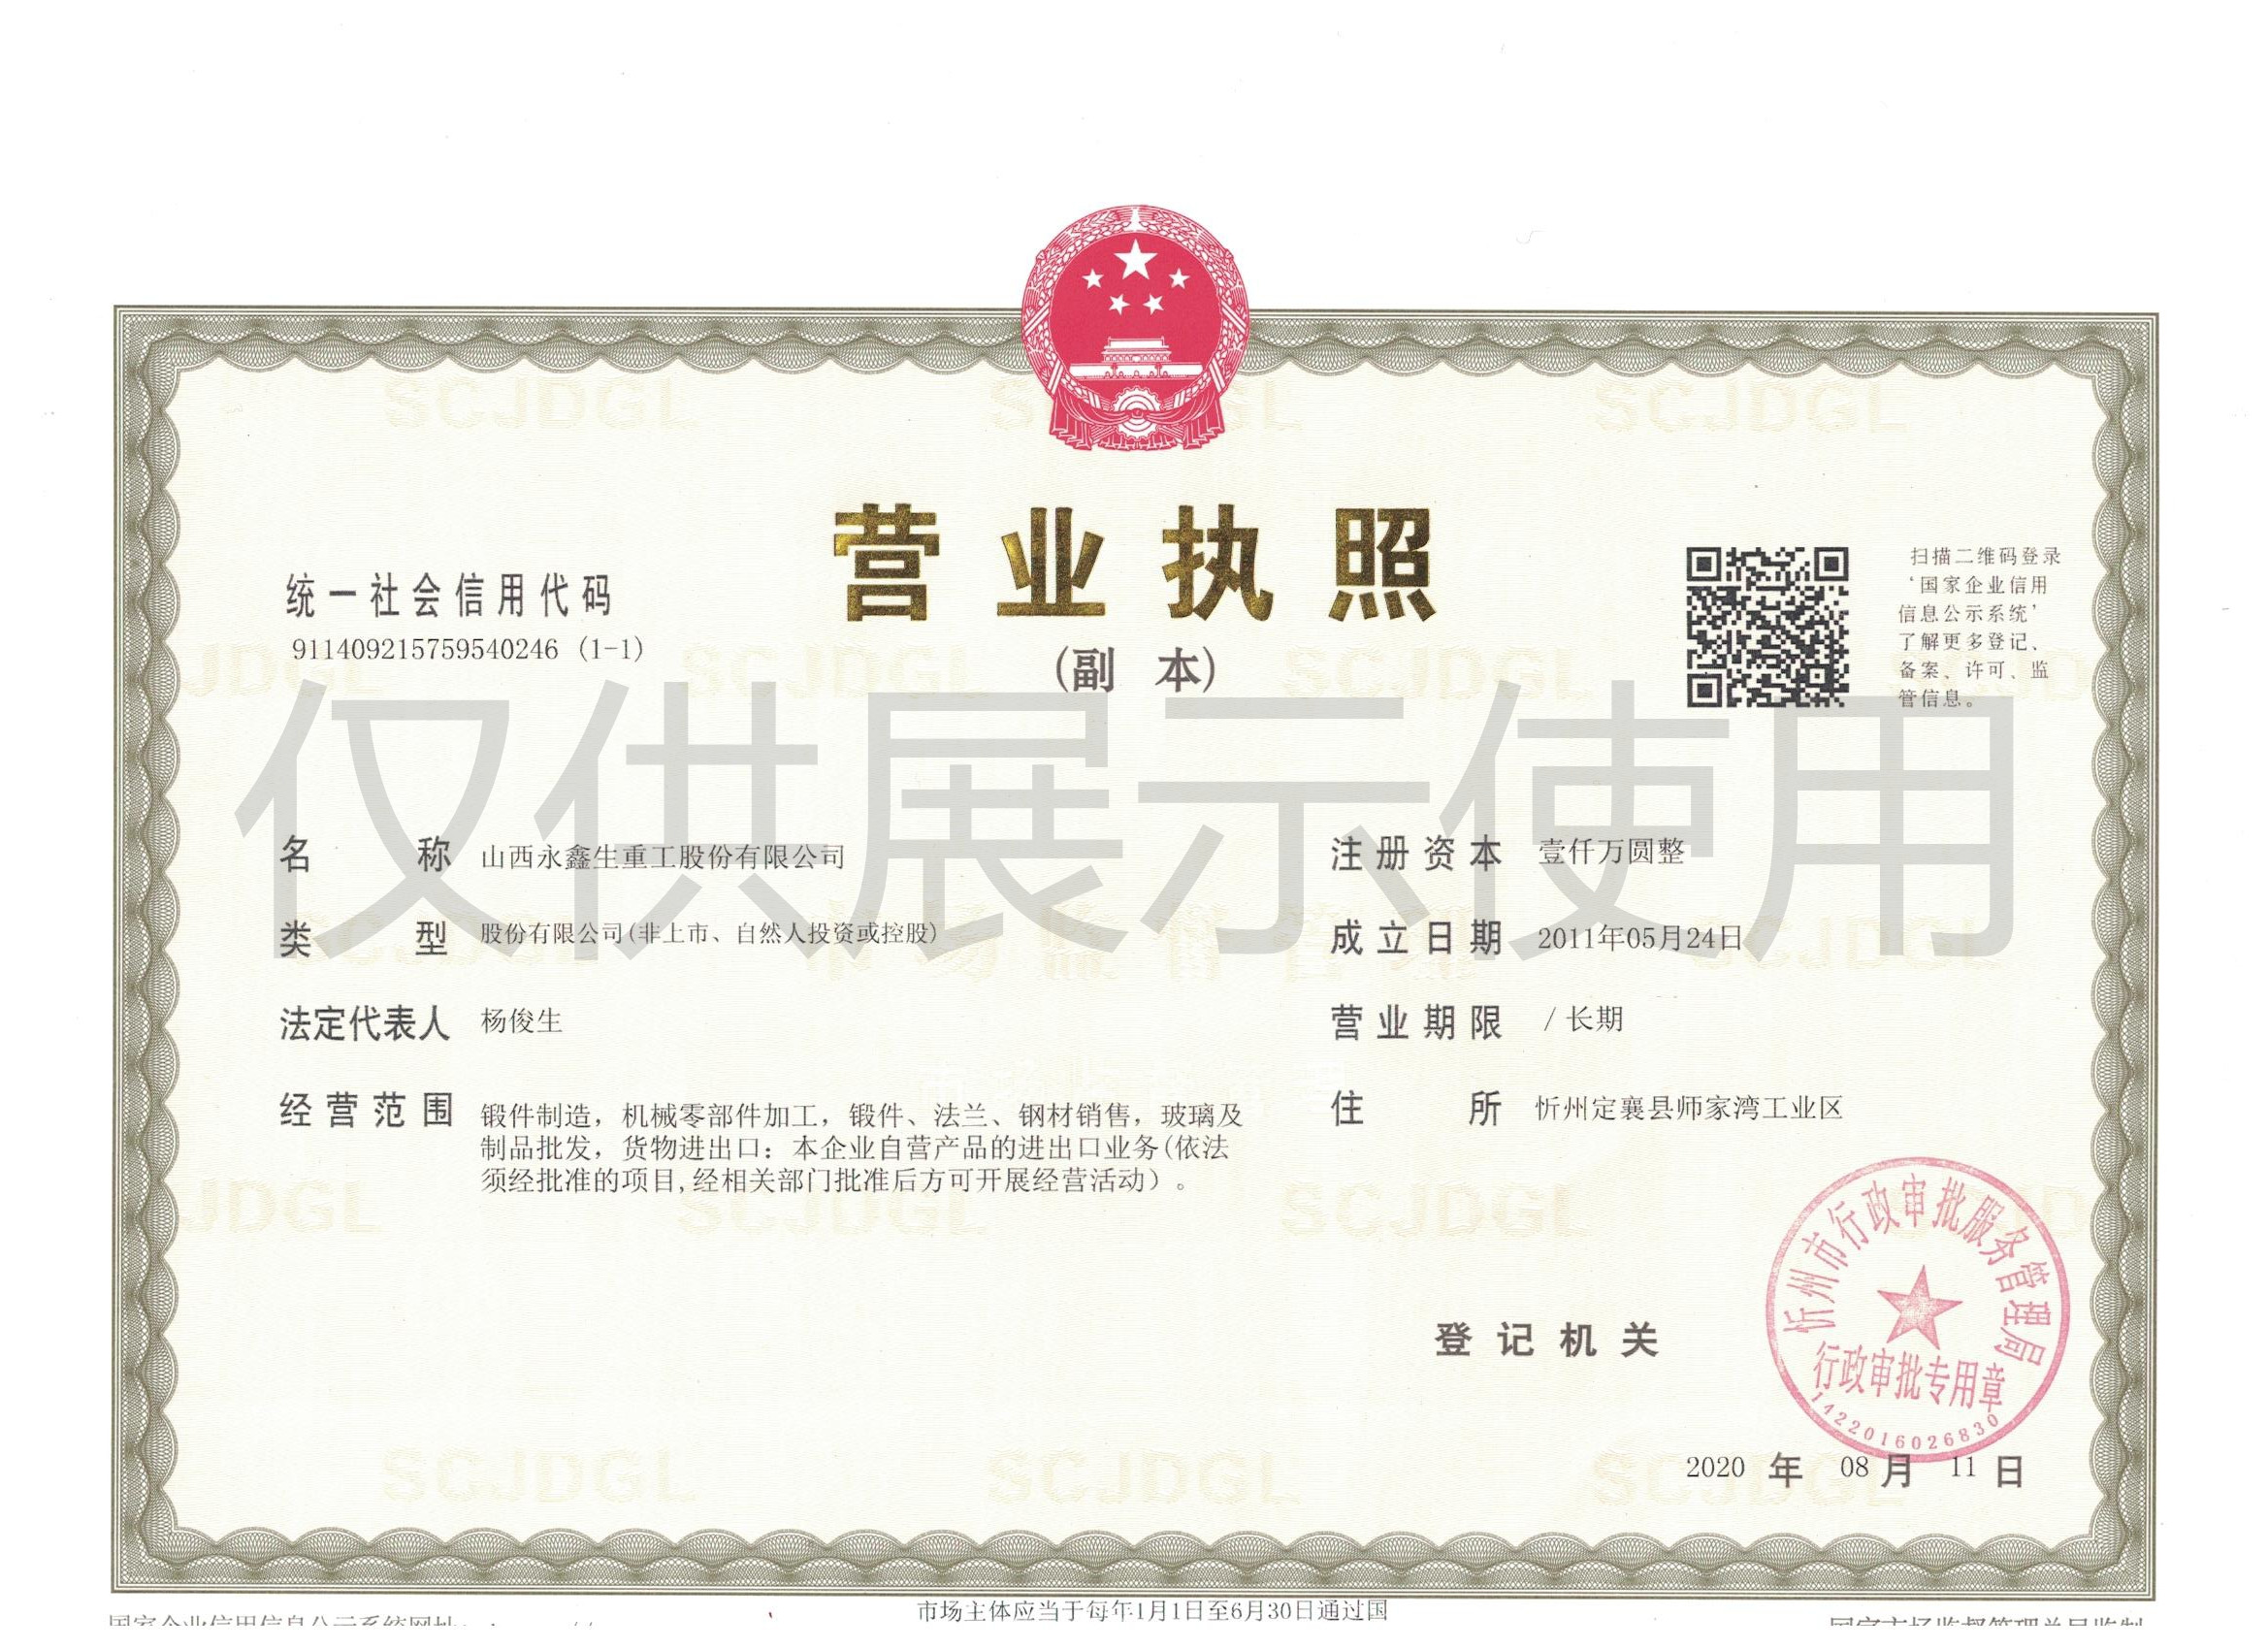
山西永鑫生重工股份有限公司在不锈钢锻件的检验环节,按订货技术条件组织成分、性能、金相与无损检测,实行炉号与件号对应的记录管理,随货提供质量证明文件,使每一批锻件的质量状态都可查、可复验。可追溯不是形式,而是把质量责任落实到每一件实物上的方式。
杨先生
微信二维码
微信号:13283506666