全国咨询热线
全国咨询热线
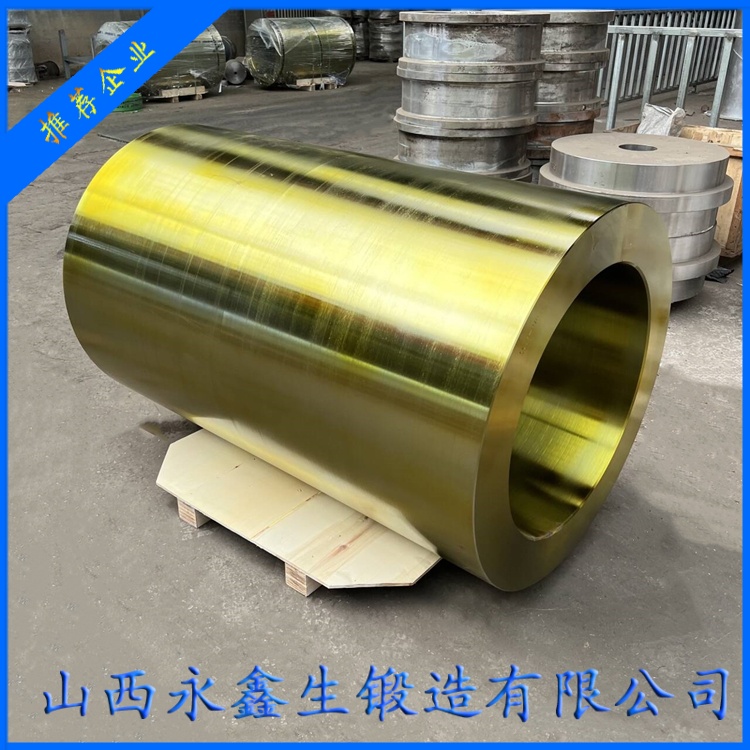
锻件离开锻造车间时还只是一个毛坯,它要经过余量切除、尺寸收敛、表面处理,才能成为图纸上的零件。这一段看似属于下游工序,实际上决定了锻件价值能否完整兑现:余量留多了浪费材料和工时,留少了可能因氧化皮、变形或热处理翘曲而加工不出来;表面保护不到位,前道辛苦得到的耐蚀性能可能在机加工阶段被铁污染破坏。
一、余量是给下游留的余地,也是成本的刻度
余量设计的依据主要有几项:锻造过程中的表面氧化与脱碳层厚度、锻件尺寸公差与形状偏差、热处理引起的变形与翘曲、机加工装夹所需的工艺台阶,以及后续可能进行的酸洗、钝化等表面处理的去除量。把这些因素逐项估算后再叠加,才得到一个可用的余量值,而不是简单地在图纸尺寸上加几毫米。
余量偏小的风险是显性的:局部黑皮未清、尺寸不到位,轻则返修,重则整件报废。余量偏大的代价则是隐性的:材料利用率下降、切削工时增加、刀具消耗上升,还可能因去除量大而在表层留下较深的加工硬化层。对不锈钢而言,后一项影响尤其明显,加工硬化层若不控制,会拖累表面质量和疲劳性能。
因此合理的做法是按部位区分余量。受力关键面、精度要求高的配合面留出足够余量;非关键面、后续不再加工的定位面则尽量贴近净形,减少无谓切削。对形状复杂或易变形的锻件,还要在工艺上预留校正与二次装夹的空间,避免把问题全部压到机加工环节。
从更长远的角度看,余量控制是锻造工艺水平的直接体现。能把毛坯做得更接近净形,靠的是对变形量、砧型与模具的精确控制,以及对收缩与翘曲规律的掌握。这类能力无法靠加大余量来弥补,只能通过一批批产品的工艺积累逐步获得,也正是不同供应商之间真正的差距所在。
二、不锈钢的切削性格:硬而不脆,黏而不软
不锈钢锻件的切削难度高于碳钢,原因有三。其一是加工硬化倾向强,切削时表层被急剧塑性变形,硬度迅速上升,下一刀等于在切更硬的材料,刀具磨损加快;其二是导热性差,切削热集中在刀刃附近,容易造成月牙洼磨损和刀具早期失效;其三是韧性大、黏附性强,切屑不易折断,容易缠绕刀具并划伤已加工表面。
应对办法是让切削在硬化层之下进行。切削深度不能太小,避免多次走刀反复摩擦同一表面;切削速度适当降低以控制温度,进给量保持适中以保证切屑厚度;冷却润滑要充分,既降温又冲走切屑。刀具方面,锋利的刃口、合适的槽型和耐磨涂层比单纯追求高硬度更实用。
奥氏体不锈钢与马氏体、双相钢的切削表现也有差别。奥氏体钢加工硬化最显著但韧性好、不易崩刃;马氏体钢硬度高、刀具磨损快;双相钢强度高、切削力大。工艺参数应分钢种设定,而不是一份参数用到底。对精度要求高的部位,粗加工后留出时效或中间热处理,再进行精加工,以释放残余应力。
切削液的浓度与流量也需要管理。不锈钢切屑黏、排屑不畅,切削液若长期不更换,杂质与细屑混入,会划伤已加工表面并加速刀具磨损。定期过滤与更换,是保持加工质量稳定的一项基础工作。
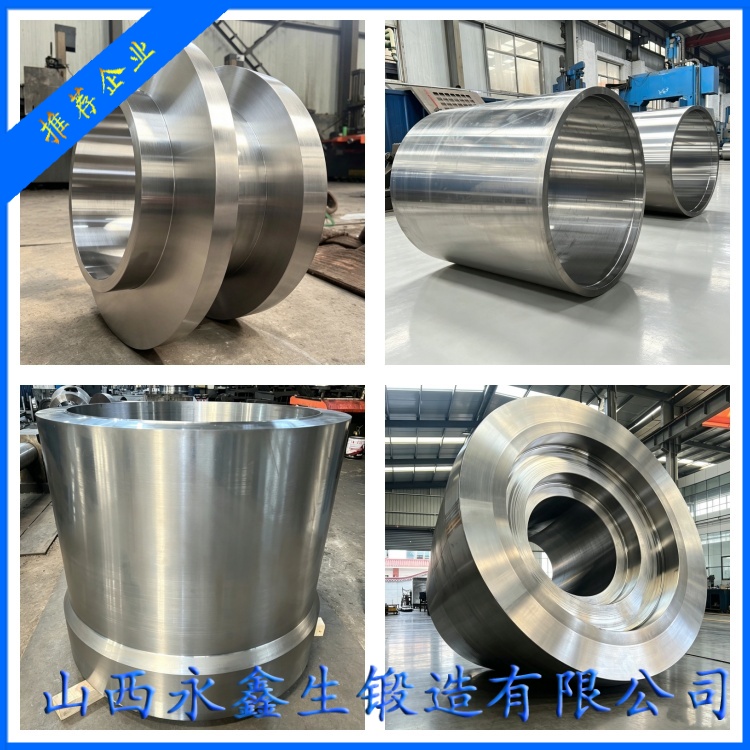
三、表面状态:容易被忽视的性能变量
不锈钢的耐蚀性依赖表面那层致密的钝化膜。机加工过程中的划伤、打磨过度、嵌入的铁质颗粒,都会破坏这层膜,形成点蚀的起点。最典型的问题是碳钢工具或普通砂轮带来的铁污染,铁离子在不锈钢表面形成微电池,短时间内就能诱发出锈斑,而这类锈斑常被误认为材料本身不合格。
因此从锻造到机加工,工装与场地管理都要区分不锈钢专用:专用吊具、专用砂轮、专用工作台,避免与碳钢件混放混用。加工完成后按需进行酸洗钝化,去除表面游离铁与氧化皮,重建均匀的钝化膜;对不便于酸洗的部位,可用专用清洗剂处理。表面粗糙度也应控制,过于粗糙的表面容易滞留介质,成为缝隙腐蚀的温床。
四、交付衔接:把工艺语言翻译成客户能用的文件
交付并不止于装箱发运。随货的技术文件应包含尺寸检验报告、材质与性能证明、热处理状态、必要的无损检测结果,以及对后续加工与使用的提示,例如避免在敏化温度区间长时间加热、焊接时控制热输入、安装时避免与碳钢直接接触。这些提示看似琐碎,却是锻件在客户现场保持性能的关键。

交付前的最终核对应形成一份清单:尺寸与外观是否满足图纸、表面防护是否到位、随行文件是否齐全、标识是否与实物一致。这几项看似简单,恰恰是客户验收时最先检查的内容,也是最容易因疏忽而出问题的地方。一次核对到位,胜过事后反复沟通。
包装与运输同样影响最终质量。不锈钢锻件应防潮、防磕碰,关键面做适当防护,避免运输过程中的机械损伤与污染;大件需固定牢靠,防止位移造成变形。对于需要现场组焊或长期存放的锻件,还应说明存放条件,避免在潮湿环境中长时间露天堆放。
山西永鑫生重工股份有限公司在不锈钢锻件的交付环节,按客户图纸与技术条件核对余量与尺寸,配合后续加工需求提供相应状态的产品与随行质量文件,并对表面防护与包装提出明确要求。锻造的价值要经过这一整条链条才能完整传递到成品,把衔接做细,锻件的性能才不至于在最后一公里被损耗。
杨先生
微信二维码
微信号:13283506666