全国咨询热线
全国咨询热线
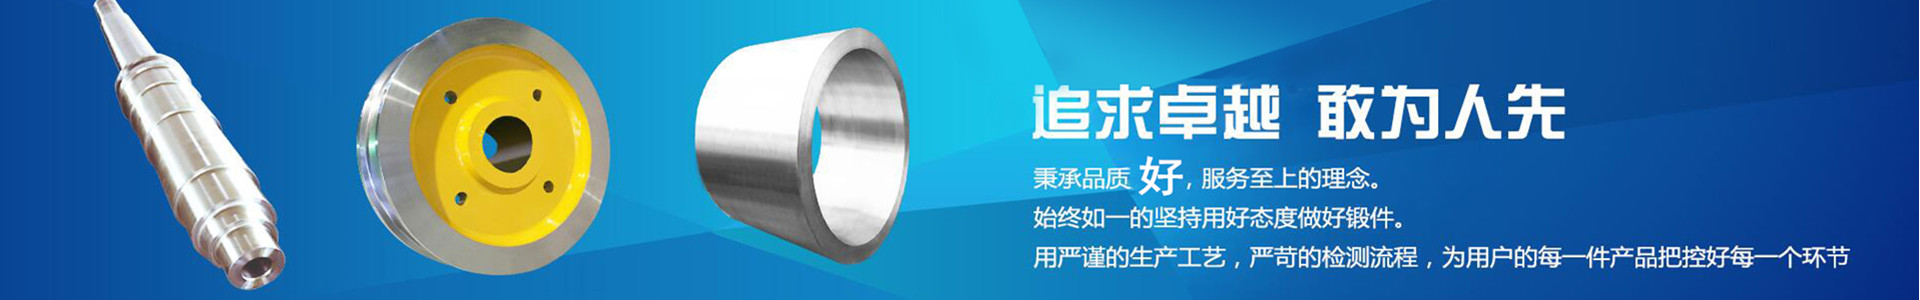
不锈钢锻件的价值,一半来自材料本身的耐蚀基因,一半来自锻造赋予的致密组织。同样一支钢锭,若只经过轧制或直接切削,其内部的偏析、疏松与粗大晶粒会原样保留下来;而经过合理的锻造变形,组织被重新排列、内部缺陷被压合焊合、金属流线顺着零件轮廓舒展,材料的潜力才真正被释放。理解这条从钢锭到锻件的塑形路径,是判断一件不锈钢锻件工艺水平的前提。
一、锻造为什么能改变不锈钢的组织
锻造的第一重作用是致密化。钢锭在凝固过程中,中心部位难免残留缩孔、疏松和夹杂聚集,这些缺陷在后续受力时往往成为裂纹的起点。锻造通过镦粗、拔长等多向压缩,把内部的孔洞压合、把夹杂物破碎并沿变形方向分散,使材料密度提高、基体连续性增强。对于承压、承受交变载荷的不锈钢锻件来说,这种致密化直接对应着更长的服役寿命和更稳定的安全裕度。
第二重作用是细化与均匀化。不锈钢在高温下会发生动态再结晶,当变形量超过临界值,粗大的原始晶粒被新生的细晶逐步取代;反复的镦粗与拔长又使成分偏析在空间上被拉长、打散,组织趋于均匀。晶粒细化不仅提高强度与韧性,对奥氏体不锈钢而言,还能减少碳化物在晶界连续析出的倾向,间接改善耐蚀性能。这一点在含氯介质和高温工况中尤为重要。
第三重作用是流线成形。金属在塑性变形时沿流动方向形成纤维状组织,工程上称为流线。合理的工艺设计能让流线顺着零件的受力轮廓分布,使关键部位的强度与疲劳抗力明显提升;反之,若变形方向与受力方向错位,流线被切断,锻件相对切削件的性能优势就会被削弱。这正是很多关键部件坚持采用锻件毛坯的根本原因。
二、温度、变形量、变形速度:三个变量决定成败
温度决定材料在此刻的塑性与变形抗力。温度偏高,变形省力但晶粒长大迅速,过热风险上升;温度偏低,变形抗力骤增,表面与内部都容易出现开裂。因此始锻温度要留出安全余量,终锻温度必须守住下限,生产现场通常以测温与颜色双重判断控制火候。
变形量反映变形是否做透,常用的衡量指标是锻造比。锻造比过小,变形只集中在表层,心部缺陷未被焊合,组织改善有限;锻造比过大,则消耗火次、增加开裂风险,也未必带来等比例的收益。工程上通常按受力部位和检验要求确定合理的锻造比,再用多火次分步实现,而不是靠单次大压下硬压。
变形速度影响再结晶能否充分完成。锤击过快、单次压下过猛,变形热集中在局部,容易形成不均匀的组织;压力机慢速加载则变形深入、组织相对均匀。对于变形抗力大、温度窗口窄的钢种,宜采用较低变形速度并配合中间保温,使再结晶有时间完成,避免出现混晶。
三、火次安排与变形方式的取舍
不锈钢锻件的锻造很少一火完成。随着坯料温度下降、变形累积,需要回炉重新加热,这就是火次。火次安排的核心是让每一火都有明确的变形目的:第一火通常用于破碎原始组织、改善心部致密性;中间火次承担主要的形状成形与尺寸收敛;末火则以小变形量整形、控制晶粒为主。末火变形量不足会留下粗晶,过大又可能引发开裂,需要按钢种特性精细设定。
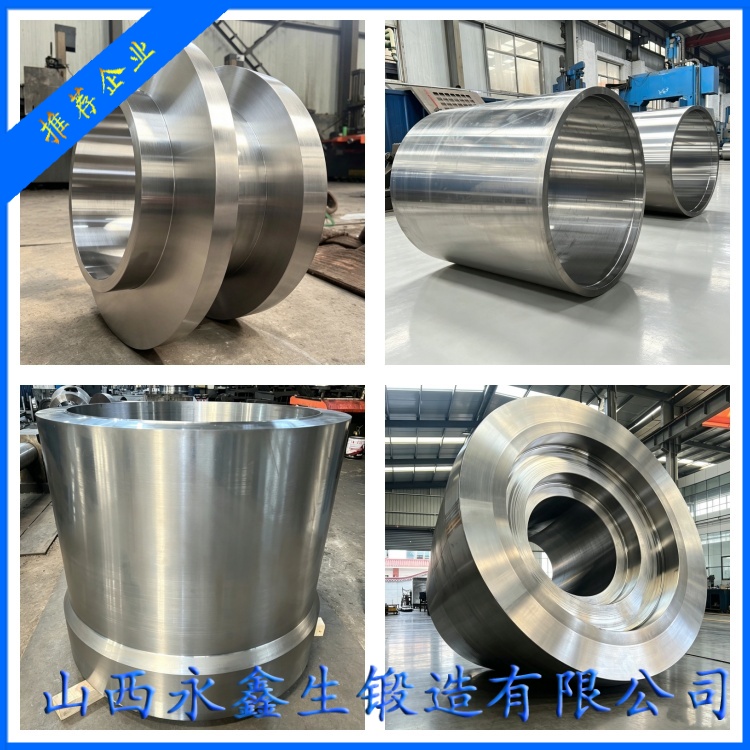
变形方式上,自由锻适应性强、工装投入少,适合单件小批和大型件,但对操作者经验依赖较大;采用型砧、胎模等方式可以在一定批量下提高尺寸一致性和材料利用率,减少后续切削余量。选择哪一种,取决于零件尺寸、批量、精度要求和企业的装备条件,而不是简单地追求某一种方式的先进性。
火次的多少还直接关系到效率与成本。多一次回炉,就多一次能耗、多一次氧化损耗和更长的生产周期,因此工艺设计追求的是用尽量少的火次完成足够的变形量,而不是一味增加火次求稳。判断依据是每火的压下量与变形分布是否达到预期,以及坯料温度是否仍在允许区间内。经验丰富的操作者会结合变形抗力的变化与坯料色泽判断余量,再配合测温数据形成双重把控。
四、锻造只是链条中的一环
锻造完成的毛坯并不等于合格锻件。锻后的冷却速度、随后的固溶或退火、淬火回火等热处理,都会重新塑造组织;机加工阶段的余量分配、切削参数与表面保护,又会影响最终尺寸与表面完整性。因此锻造工艺必须与热处理、机加工统筹设计,把变形量、晶粒度、残余应力一并纳入考量,任何一环单独优化都难以得到理想结果。

锻后冷却方式同样影响组织。奥氏体不锈钢一般可空冷,但大截面件要注意心部冷速,避免碳化物在晶界析出;马氏体钢锻后应及时退火或缓冷,防止冷却应力开裂;双相钢则要求较快冷却,以抑制有害相析出。冷却看似是锻造结束后的一个动作,实际上决定了热处理之前的组织起点,也决定了后续工艺有多少调整空间。
山西永鑫生重工股份有限公司在不锈钢锻件的锻造生产上长期积累,形成了从工艺设计、加热控制到锻后热处理衔接的完整作业流程,可依据客户图纸与技术要求组织生产,并对关键工序参数实行记录管理。锻造的本质,是把材料内部的潜力通过可控的塑性变形释放出来;工艺做得越扎实,锻件在苛刻工况下的表现就越可靠。
杨先生
微信二维码
微信号:13283506666